摘要: 流延和吹膜是塑料薄膜生产中最主流的两种成型工艺,二者在产品性能、设备投资、应用领域等方面各有优劣。本文从工艺原理、薄膜性能、设备结构、生产效率和成本等维度对流延机与吹膜机进行系统对比分析,帮助企业根据产品定位和产能需求做出合理的设备选型决策。
吹膜法是将塑料原料经挤出机塑化熔融后,通过环形模头挤出成薄壁管坯,同时从模头中心通入压缩空气将管坯横向吹胀成膜泡,膜泡经外部风环冷却定型后,由人字夹板牵引、夹辊压扁,最终收卷成平折膜卷。
吹膜工艺的核心特征是纵向牵伸与横向吹胀同时进行,薄膜在两个方向上均受到拉伸取向,因此吹塑薄膜通常具有较好的纵横向力学强度均衡性。
流延法是将熔融塑料通过扁平T型模头挤出,以片状形式浇注到高精度冷却辊(铸片辊)表面,在急冷辊上快速冷却定型,随后经牵引、测厚、电晕处理等工序后收卷成膜。
流延工艺的核心特征是单层或多层片材在冷却辊上单面快速冷却,薄膜厚度由模头唇口间隙和牵引速度比精确控制,生产速度快、厚度精度高。
流延膜由于在冷却辊上快速急冷,结晶度较低,因此具有更优异的透明度和光泽度。吹膜采用风环缓慢冷却,结晶度较高,薄膜透明度和光泽度相对逊色,但通过优化冷却工艺和选用合适原料也可获得较好的光学效果。
吹膜在纵向(MD)和横向(TD)均受到拉伸,双轴取向使薄膜的纵横向强度较为均衡。流延膜主要在纵向上产生较大取向,横向取向较小,因此纵向拉伸强度较高而横向相对偏弱。但流延膜的挺度和平整度更好,便于后续印刷和制袋加工。
流延膜的热封性能通常优于吹膜,因为急冷工艺使薄膜表层和芯层的树脂结构更均匀,热封温度窗口更宽。对于包装膜而言,良好的热封性意味着更高的包装速度和更低的废品率。
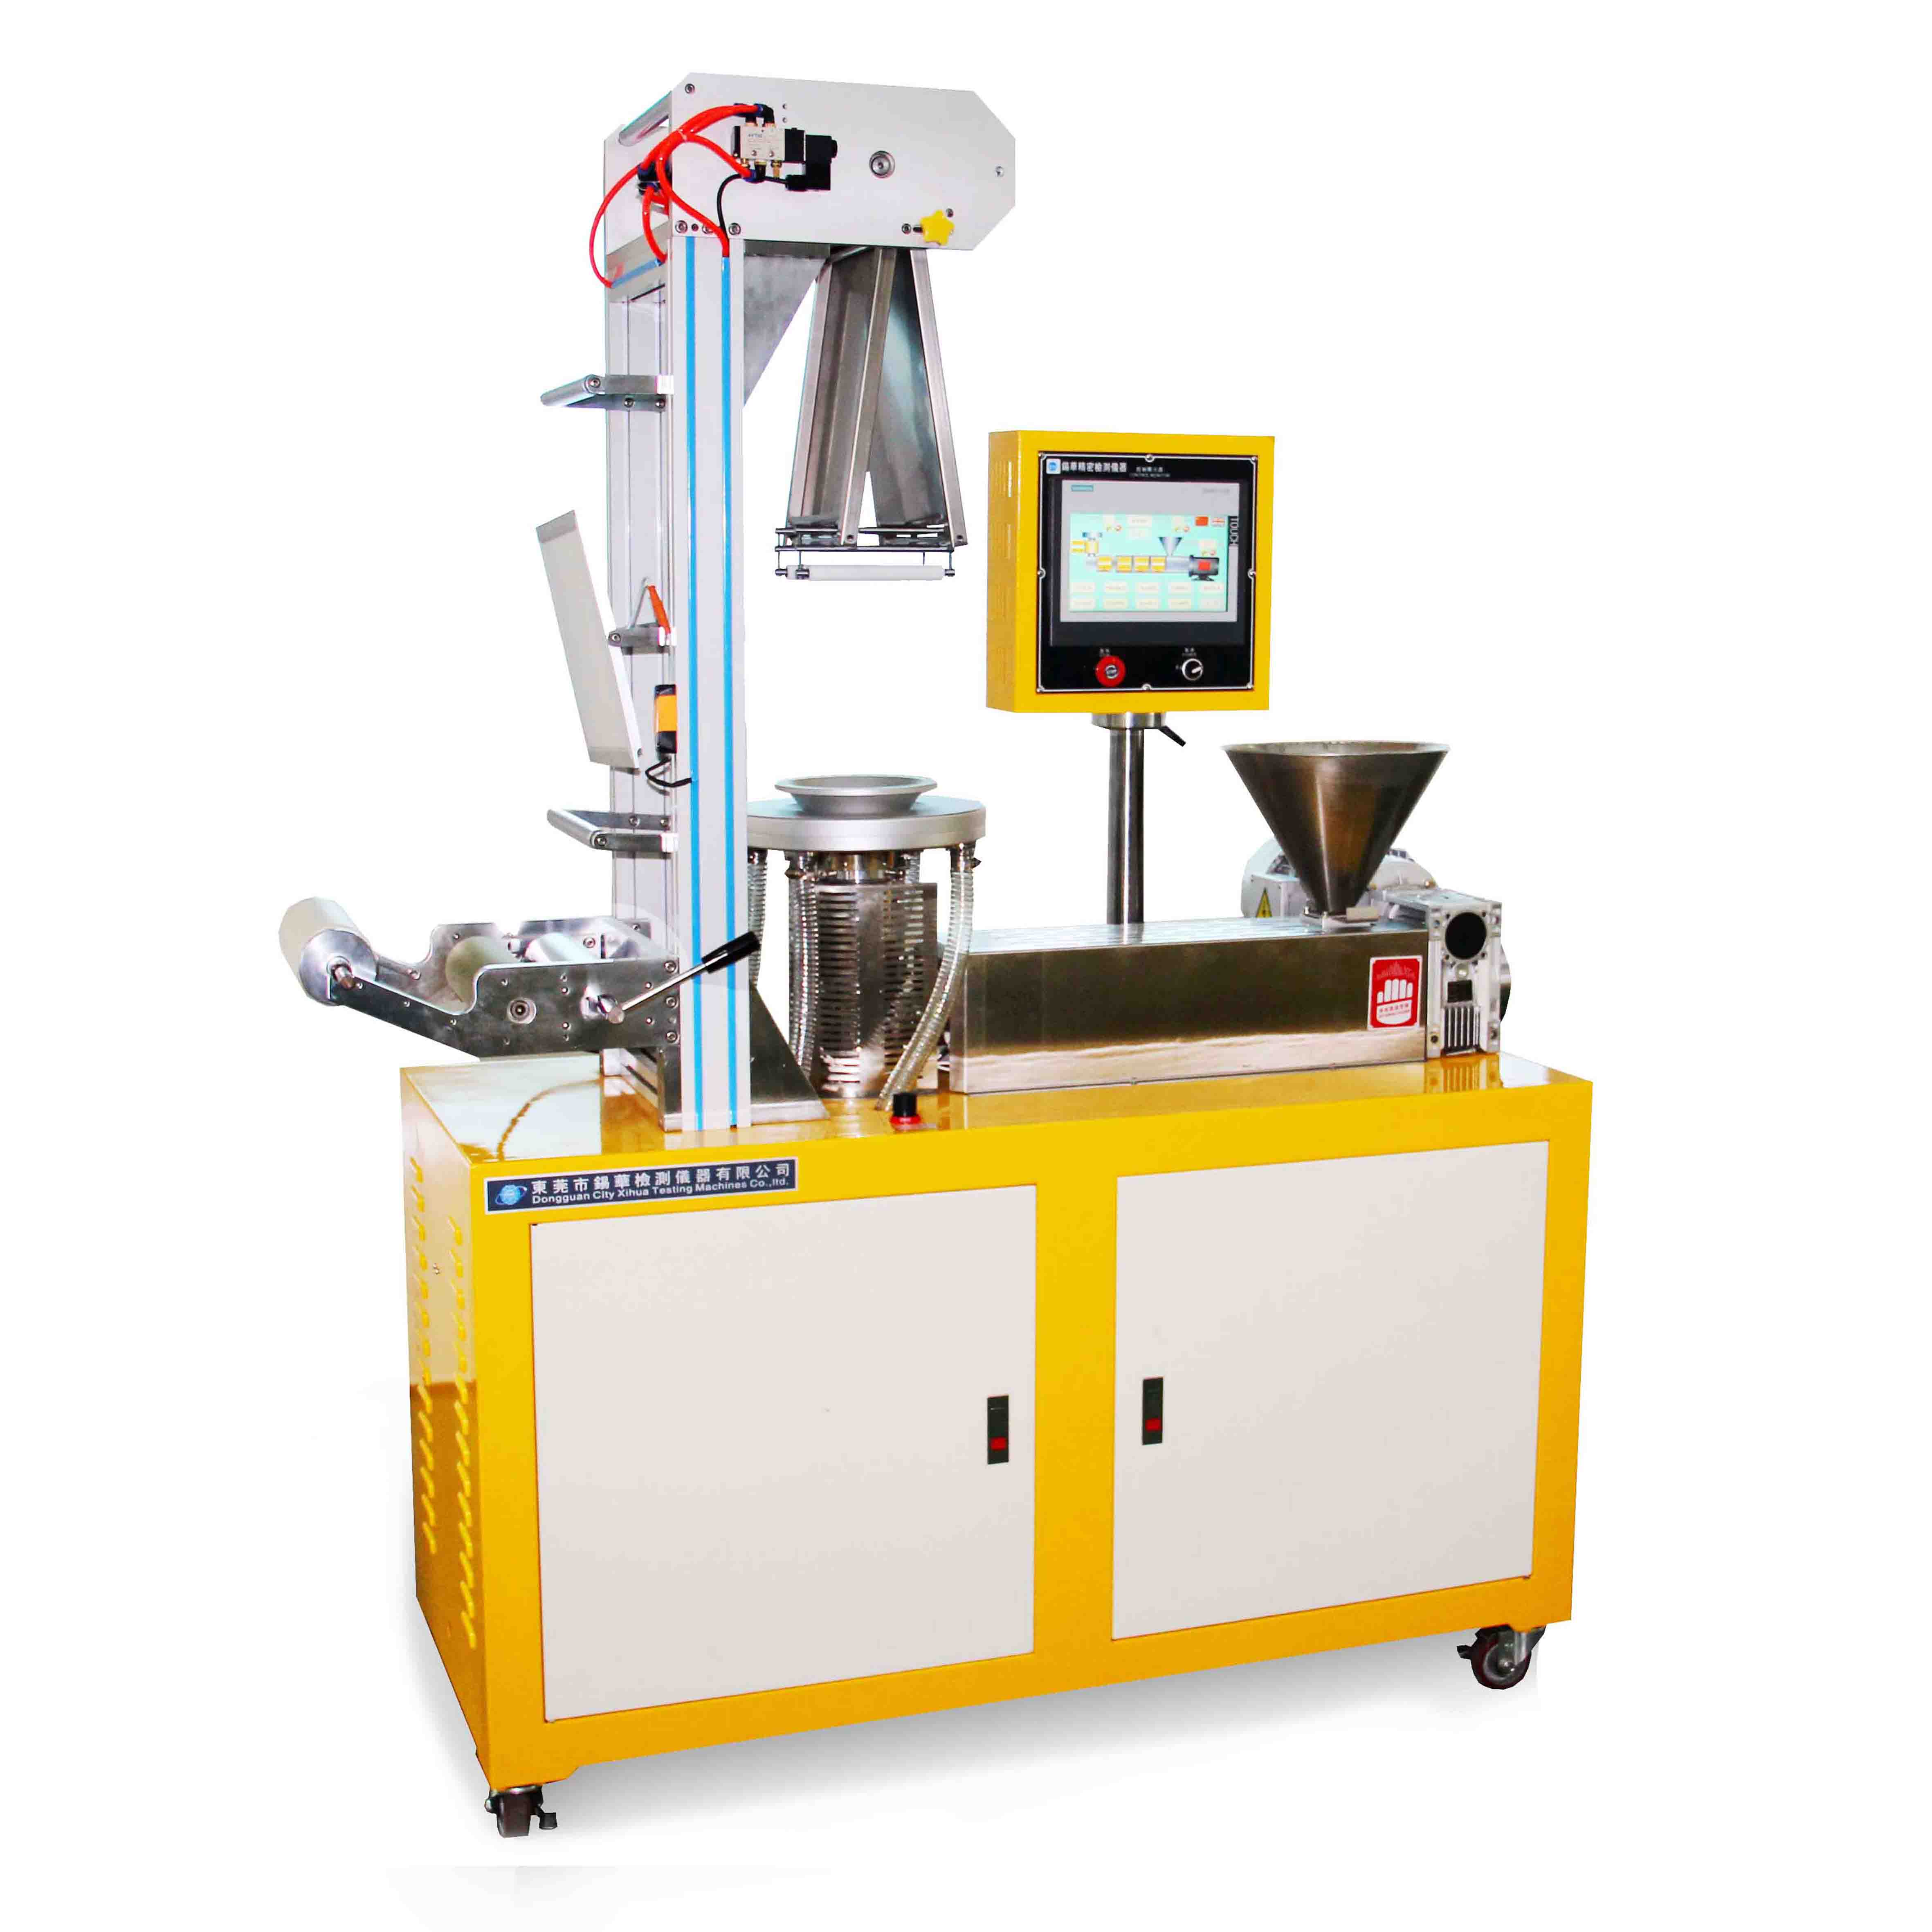
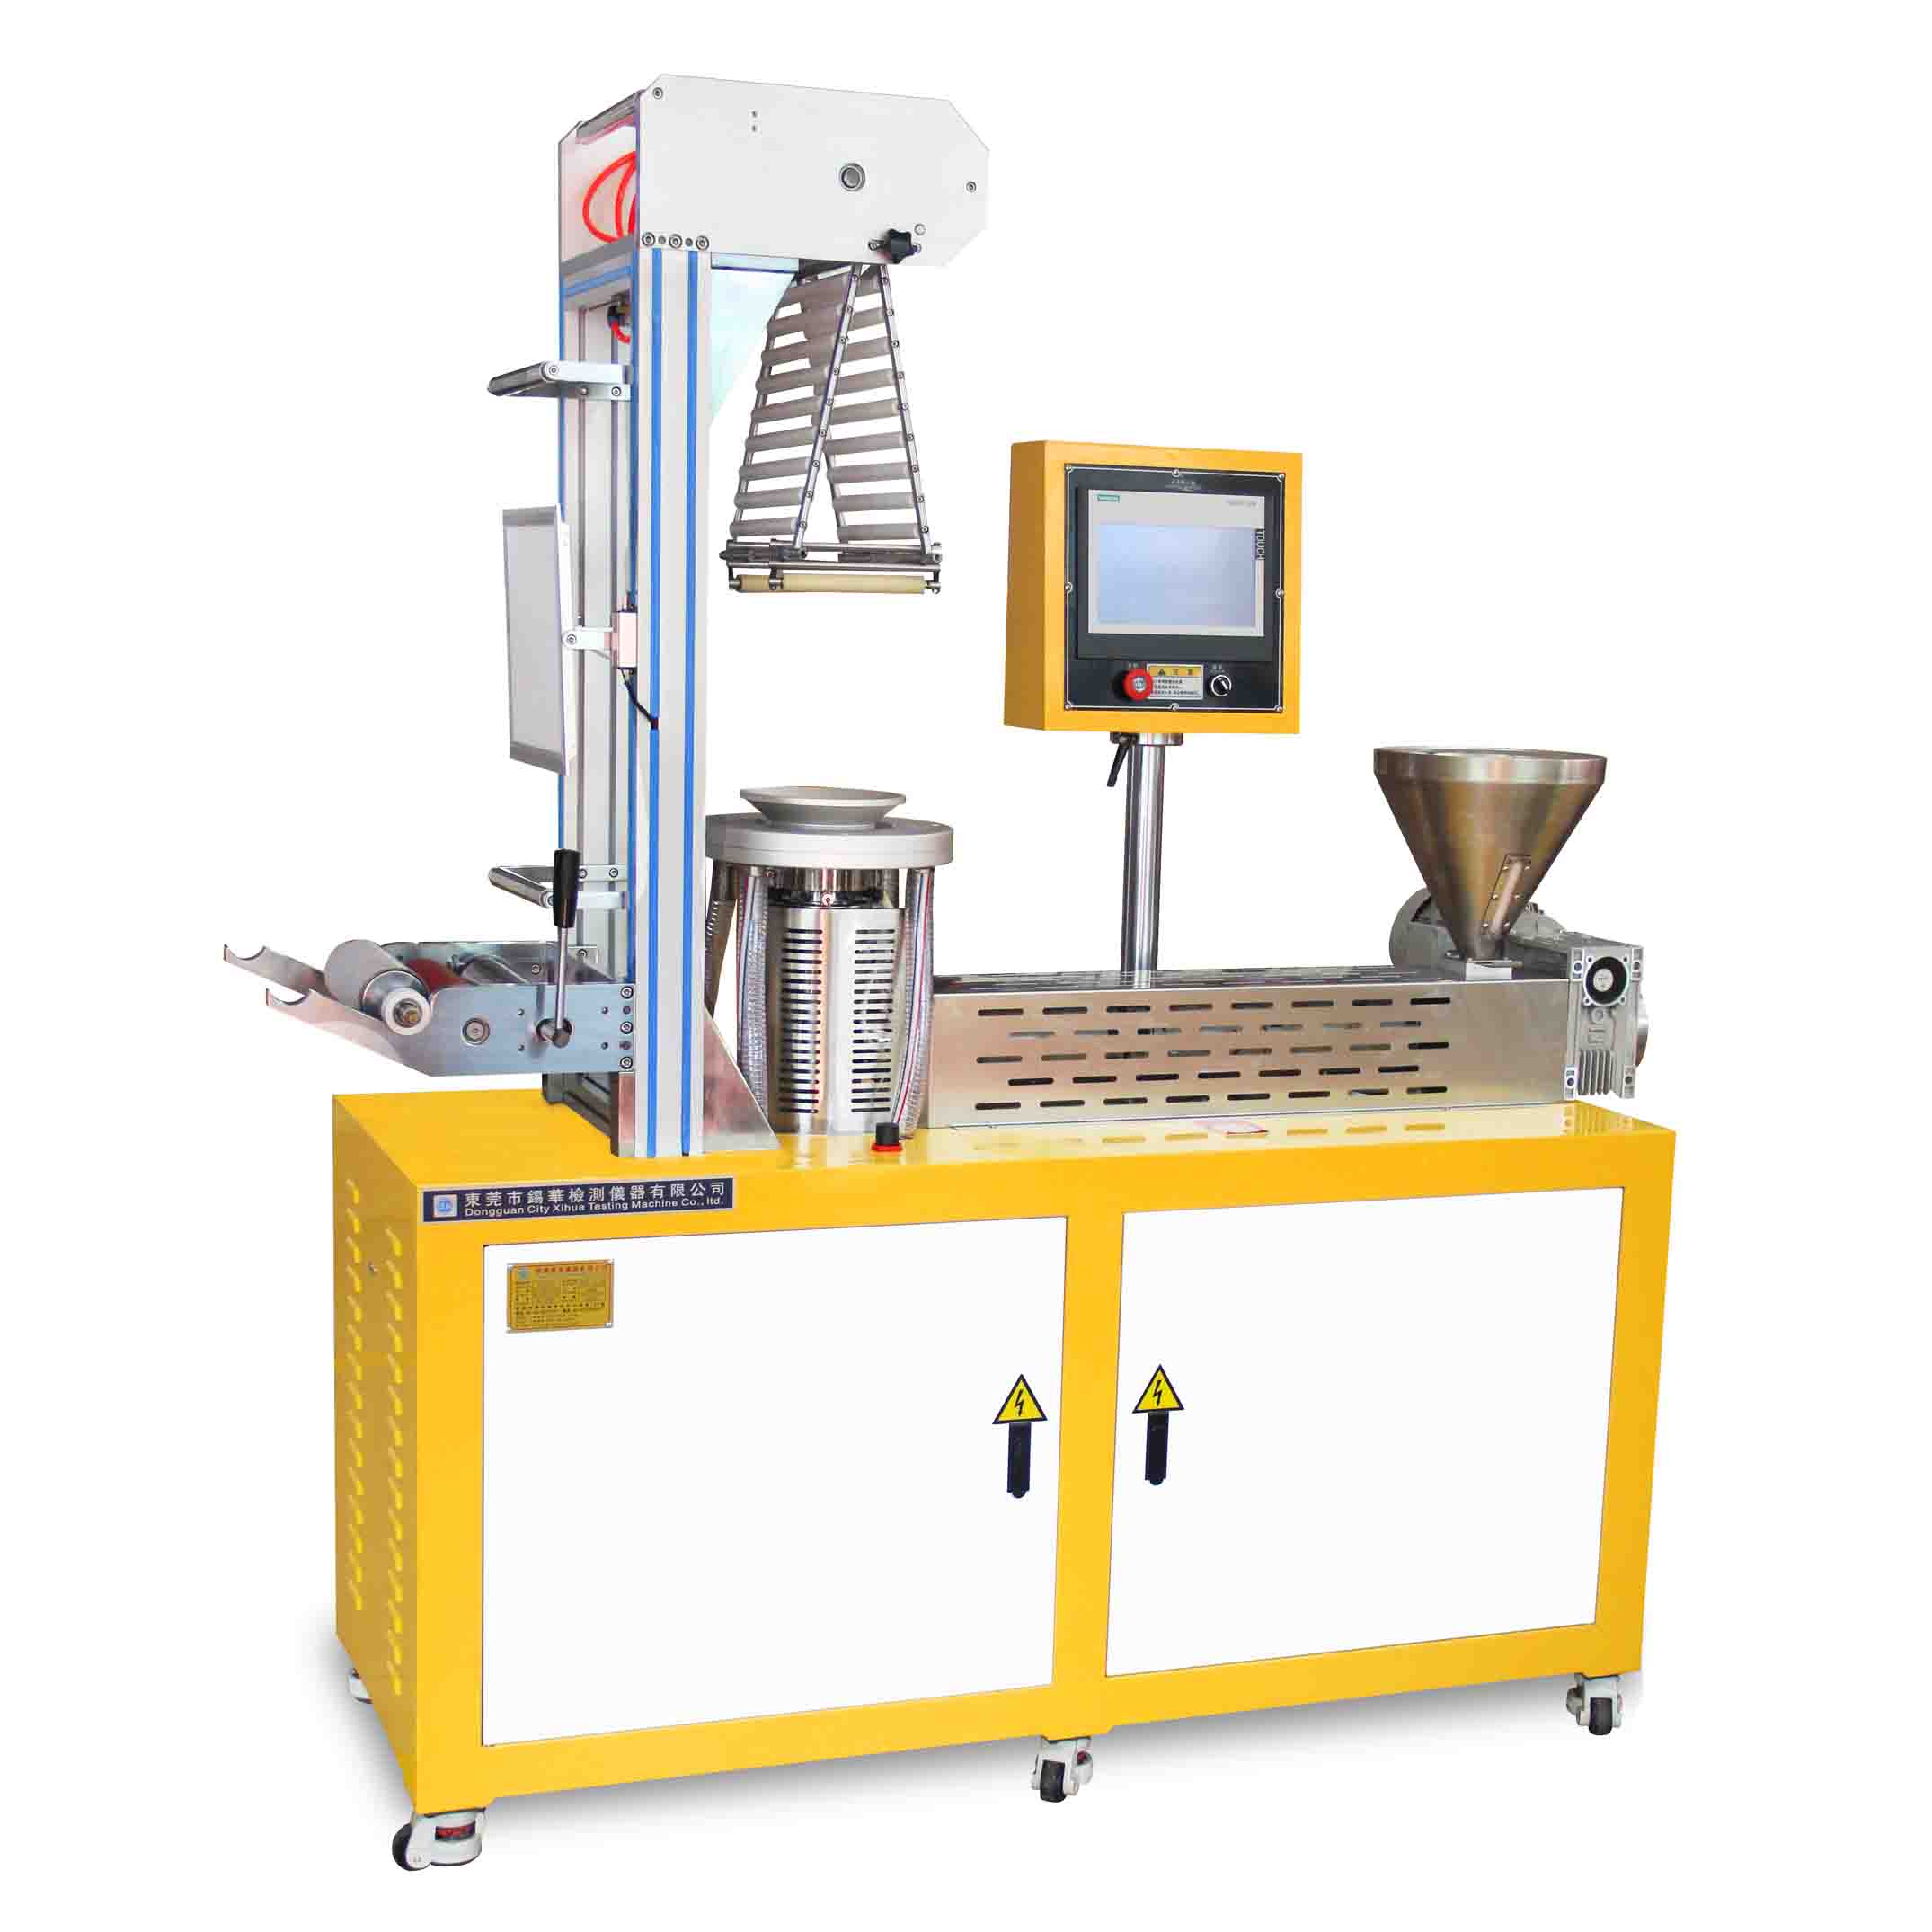
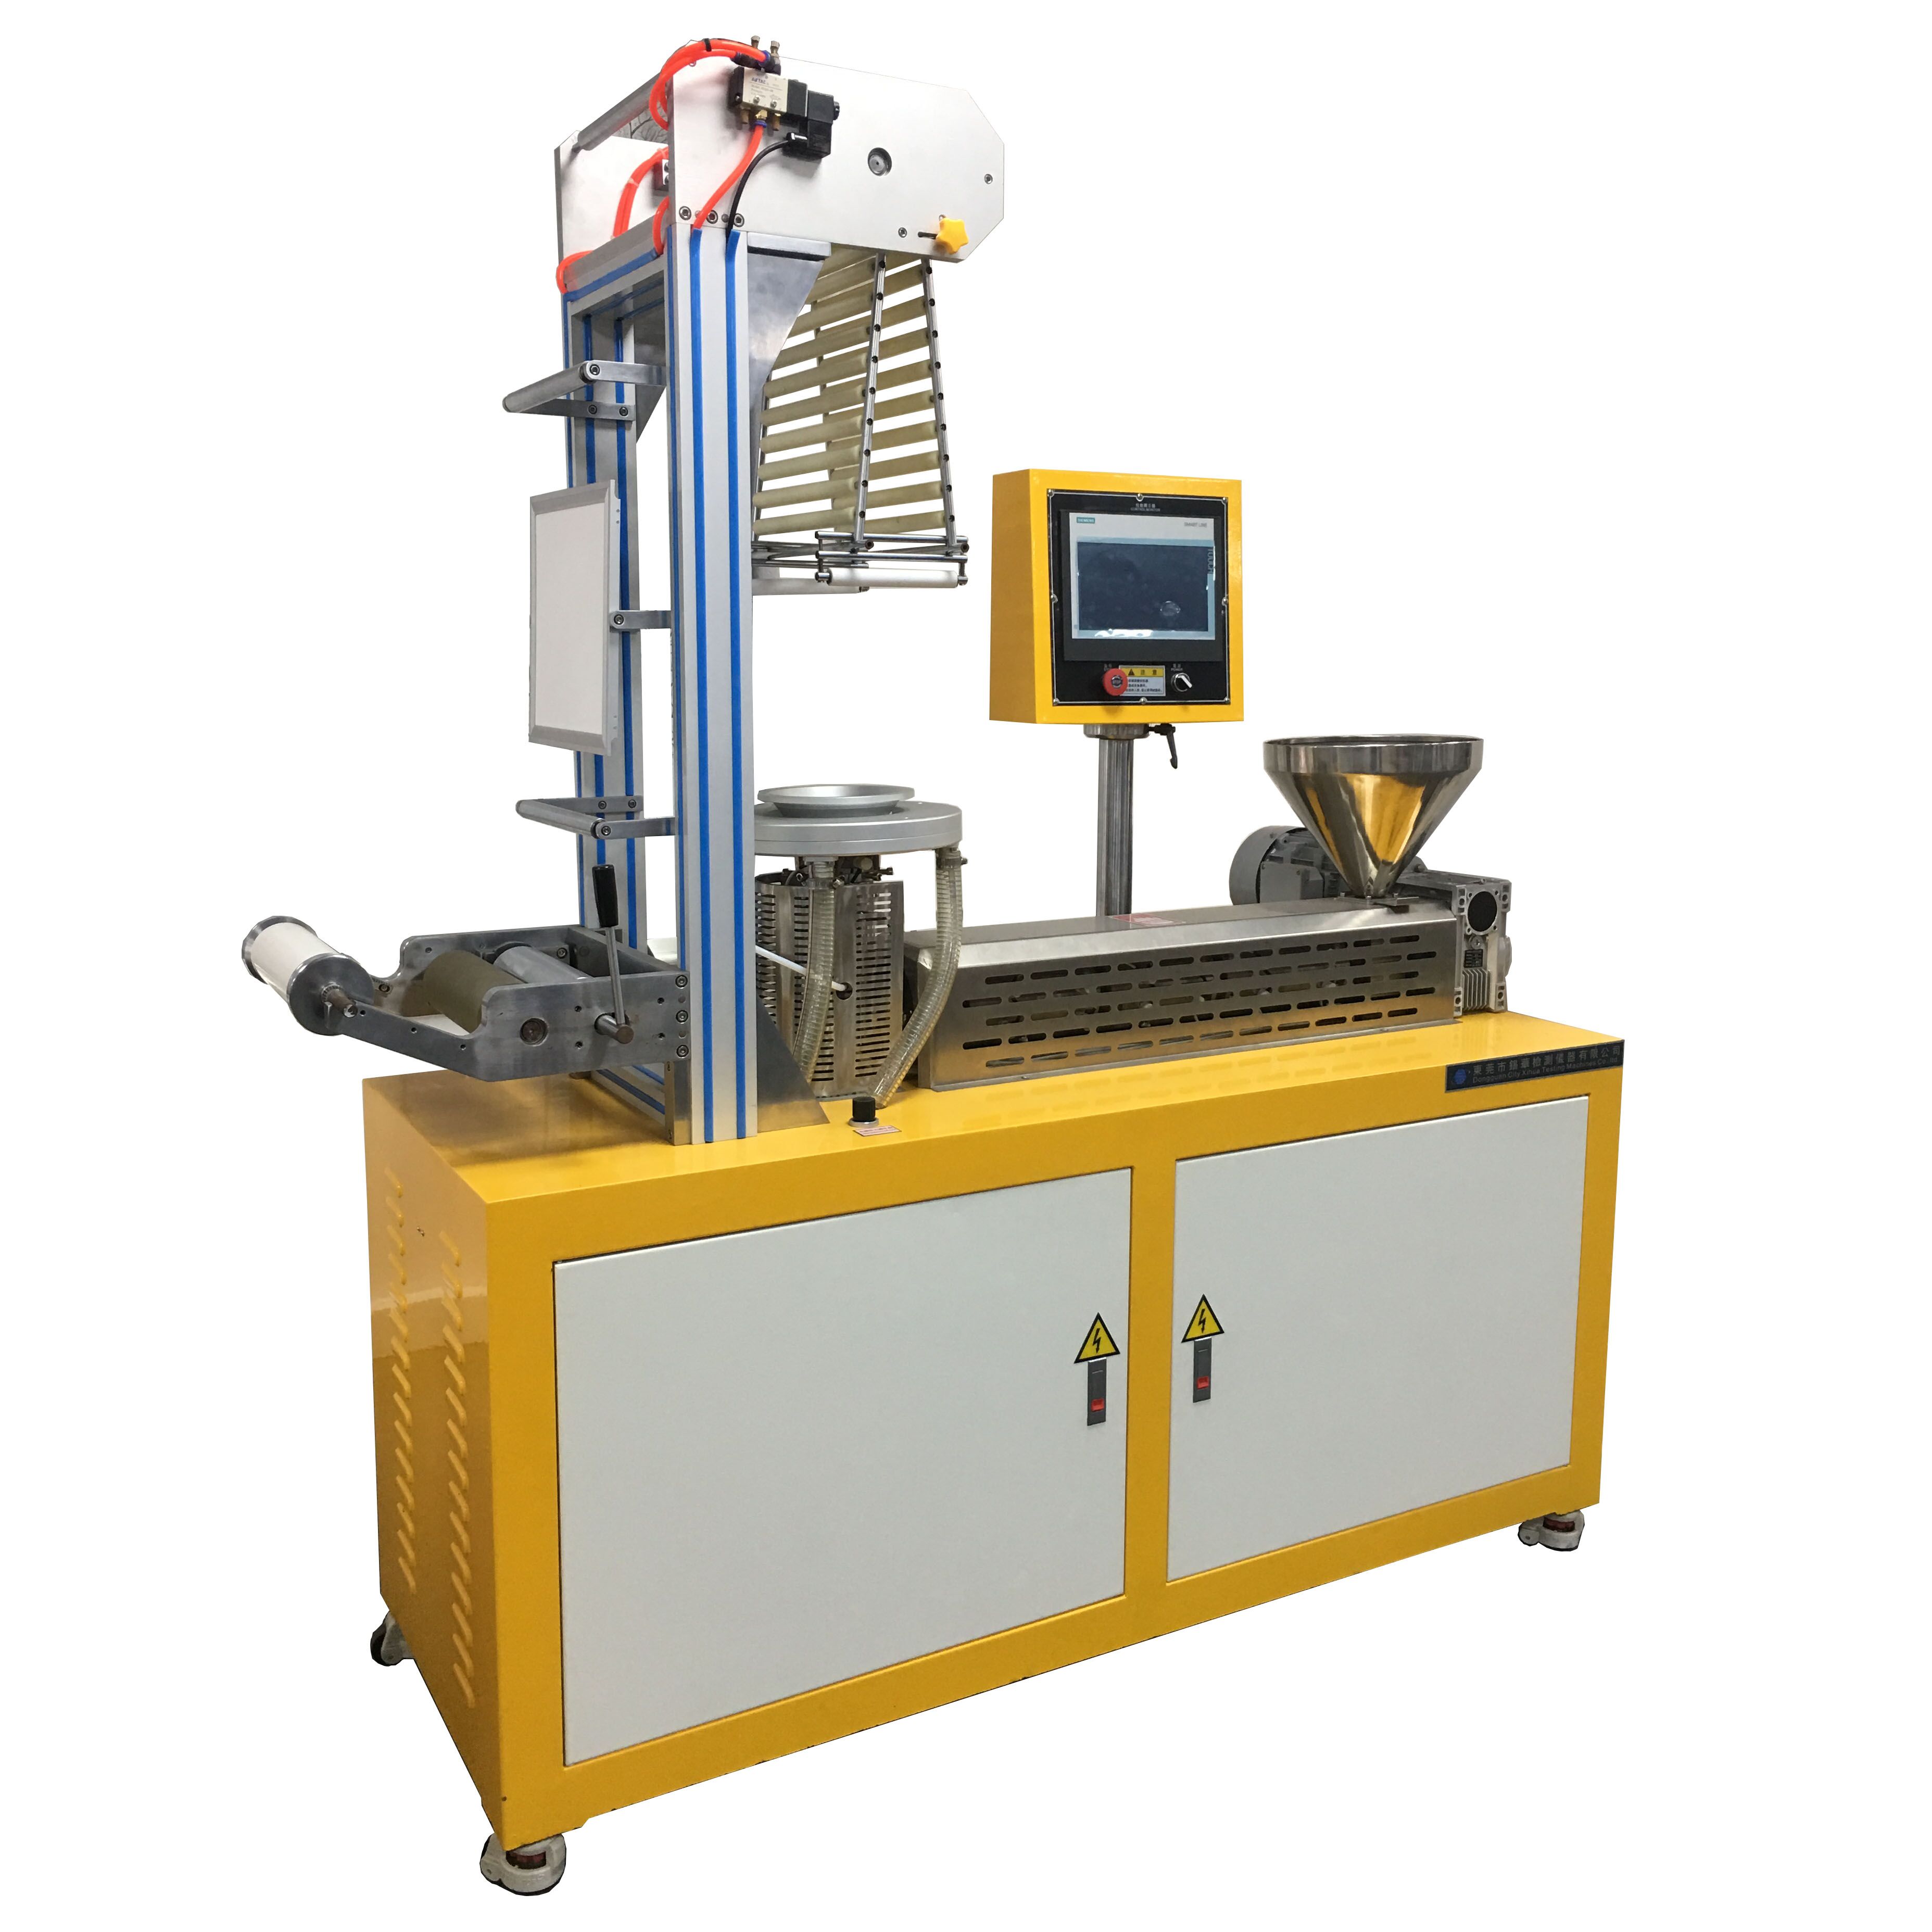
- 吹膜机: 主要由挤出机、环形模头、风环、牵引架、人字板、收卷机等组成,设备呈立式高塔结构,占地面积较小但厂房高度要求高。三层共挤吹膜机需配置三台挤出机和多层复合模头。
- 流延机: 主要由挤出机、T型模头、冷却辊组、牵引装置、测厚仪、电晕处理机、收卷机等组成,设备呈卧式长线布局,占地面积大但厂房高度要求低。多层共挤流延机需配置多台挤出机和多流道共挤模头。
- 设备投资: 同幅宽条件下,流延机的设备投资通常高于吹膜机,主要因为流延线需要高精度冷却辊、自动测厚系统等昂贵配置。
- 生产速度: 流延线的生产速度远高于吹膜线。流延速度可达150-500m/min,而吹膜速度一般为30-120m/min。
- 换卷与废品率: 流延线自动化程度高,废品率低;吹膜线在开机和换规格时产生的废料相对较多。
吹膜机结构相对简单,操作和维护门槛较低,对操作人员技术要求不高。流延机的T型模头调节、冷却辊温度控制、测厚系统校准等对操作人员的技术水平要求较高,但现代流延线普遍配备自动化控制系统,操作难度已大幅降低。
- 购物袋、垃圾袋、背心袋等包装制品
- 农用大棚膜、地膜
- 重包装膜、收缩膜
- 多层共挤高阻隔包装膜(食品、医药包装)
- 工业保护膜、缠绕膜
吹膜法特别适合生产幅宽大、厚度较大的薄膜,且设备投资相对较低,是中小规模薄膜生产企业的首选。
- CPP(流延聚丙烯)蒸煮膜、复合膜
- CPE(流延聚乙烯)透气膜、卫生用品膜
- 拉伸缠绕膜
- 光伏封装胶膜(EVA/POE)
- 高端食品包装膜、镀铝基膜
- 锂电池隔膜
流延法适合生产高品质、高精度、薄规格的薄膜,在高端包装和功能性薄膜领域占据主导地位。
企业在选择吹膜机还是流延机时,应综合考虑以下因素:
- 产品定位: 生产普通包装袋、农膜等对厚度精度要求不高的产品,吹膜机性价比更高;生产高端包装膜、功能性薄膜则应选择流延机。
- 产能需求: 大批量、高效率生产适合流延线;多品种、小批量、频繁换规格则吹膜线更灵活。
- 投资预算: 预算有限可选吹膜线;资金充裕且面向高端市场则投资流延线。
- 厂房条件: 厂房高度充足可选吹膜线(塔架高6-15米);厂房面积大但高度有限则适合流延线。
广东锡华机械有限公司同时提供吹膜机、三层共挤吹膜机、流延机和多层共挤流延机等系列产品,可根据客户的产品类型、产能需求和预算条件提供专业的设备选型建议。公司设备通过ISO三体系认证和CE认证,性能稳定,服务热线



管理员
该内容暂无评论