摘要: 辊筒温度均匀性是影响开炼机混炼质量和塑化效果的核心因素。本文系统阐述开炼机辊筒温度均匀性的控制原理,从辊筒内部流道结构设计、温控介质循环方式、温度检测与闭环控制等关键技术环节入手,分析温度不均对胶料性能的影响,并提出实用的温度控制优化方案,帮助橡塑加工企业提升产品一致性和生产效率。
开炼机作为橡胶和塑料加工中最基础的混炼设备,其两根平行辊筒在相对回转过程中对物料产生强烈的剪切和挤压作用。辊筒表面温度的均匀程度直接决定了物料在辊隙间的受热状态和塑化程度。
当辊筒表面温度分布不均时,会产生一系列问题:局部温度过高导致胶料焦烧或过炼,局部温度过低则使物料塑化不足、混炼分散性差。这种温度差异在沿辊筒轴向方向表现得尤为突出——两端轴承附近散热快、温度偏低,而中部因持续摩擦生热温度偏高,形成明显的轴向温差。
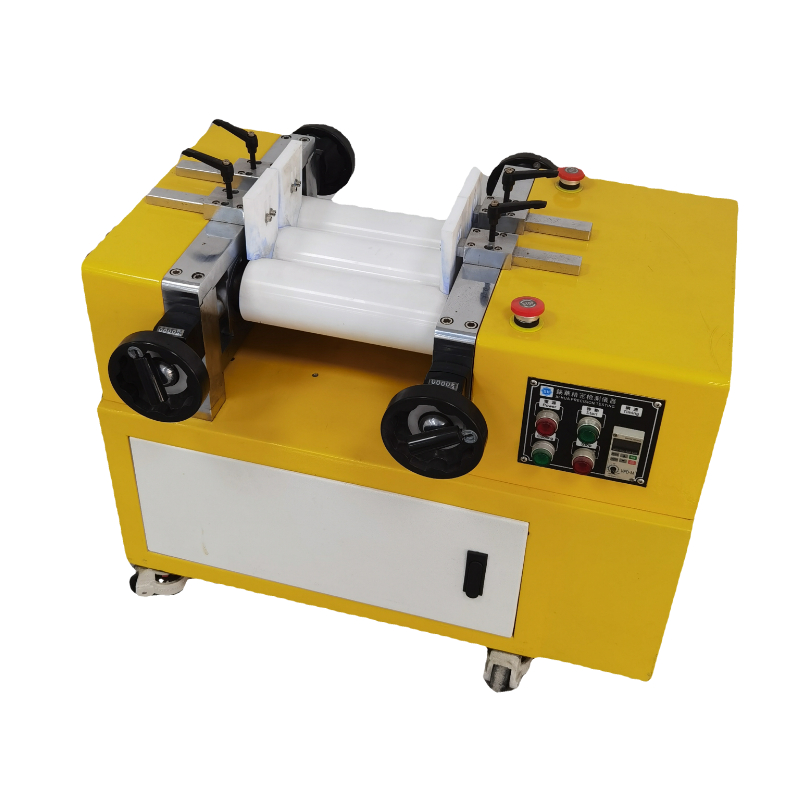
辊筒的内部流道设计是决定温控效率的首要因素。常见的流道结构包括:
- 单回路直通式: 结构简单,但温控介质流程短、换热不充分,温度均匀性较差,多用于小型实验开炼机。
- 双回路交叉式: 两端进水、中间回水或反向布置,可有效减小轴向温差,是目前主流的中大型开炼机配置。
- 螺旋夹套式: 温控介质沿螺旋流道在辊筒内壁流动,换热面积大、温度分布均匀,但加工难度和成本较高。
- 多回路分区式: 将辊筒沿轴向分为若干独立温控区段,分别控制各段温度,适用于对温度精度要求极高的精密混炼场合。
温控介质的选择直接影响传热效率和温度稳定性:
- 水: 经济易得,导热系数适中,适用于常温至95℃范围。采用加压热水可将温度提升至120℃以上。
- 导热油: 温度范围广(可达200℃以上),温度稳定,但需要专门的油循环温控装置,成本较高。
- 蒸汽: 升温速度快,但温度控制精度相对较低,且冷凝水排放不畅时容易造成局部温度不均。
在循环方式上,强制循环比自然循环的温度均匀性显著更优。采用大流量、低扬程的循环泵,配合合理的进出水方向设计,可确保温控介质在辊筒内部充分流动,避免流道死角造成的局部过热或过冷。

辊筒转速越高,单位时间内摩擦生热量越大,辊筒温升越快,温度控制难度也相应增加。辊距大小影响物料在辊隙间的停留时间和剪切强度,进而影响摩擦生热量。在实际生产中,需要根据物料特性和工艺要求,合理匹配辊筒转速、辊距与温控参数,实现热平衡。
准确的温度检测是实现精确控制的前提。常见的测温方式包括:
- 接触式测温: 在辊筒端面或轴芯安装铂电阻(Pt100)或热电偶,间接反映辊筒表面温度。这种方式可靠稳定,但存在一定的热响应滞后。
- 非接触式测温: 采用红外测温仪实时检测辊筒表面温度,响应速度快,可沿轴向多点扫描,但受环境因素(如蒸汽、粉尘)影响较大。
对于温度均匀性要求高的场合,建议在辊筒轴向布置3-5个测温点,分别监测两端、中部及1/4位置的温度,全面掌握温度分布状况。

现代开炼机普遍采用PID(比例-积分-微分)闭环温控系统。系统根据设定温度与实测温度的偏差,自动调节加热/冷却功率和介质流量,将辊筒温度稳定在设定值附近。
先进的温控系统还具备以下功能:
- 多区段独立温控: 每段辊筒可设置不同温度,适应特殊工艺需求。
- 温度曲线记录: 实时记录温度变化曲线,便于工艺追溯和质量分析。
- 超温报警与联锁保护: 温度异常时自动报警并采取保护措施,防止胶料焦烧和设备损坏。
开炼机在正式生产前需要充分预热,使辊筒整体温度均匀达到工艺设定值。预热过程中应保持低速空转,让温控介质充分循环,避免局部骤热。生产过程中,当辊筒因摩擦生热超过设定温度时,冷却系统应及时介入;当温度偏低时则启动加热,维持动态热平衡。



管理员
该内容暂无评论