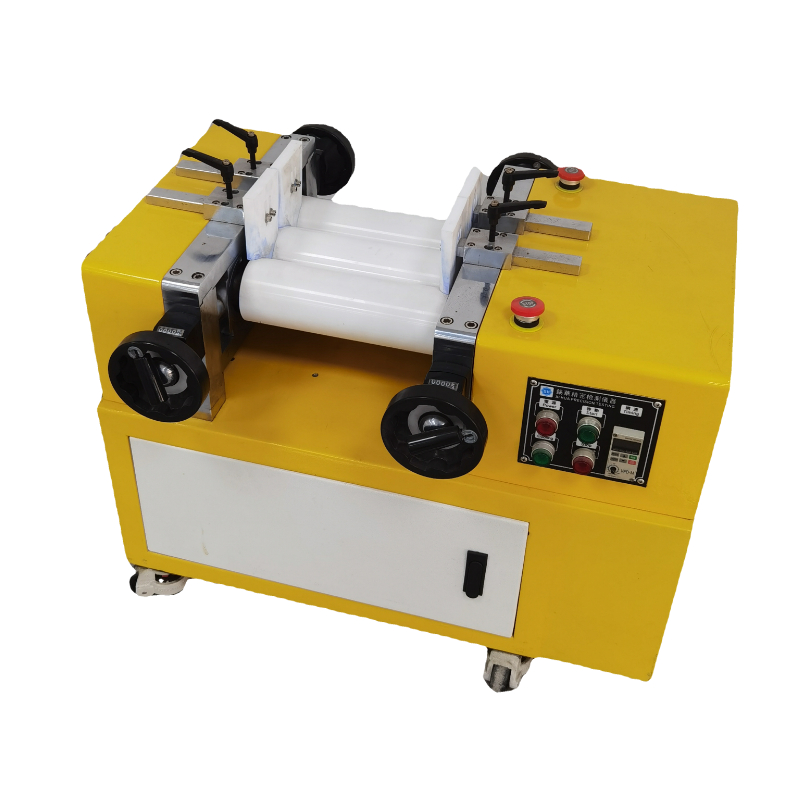
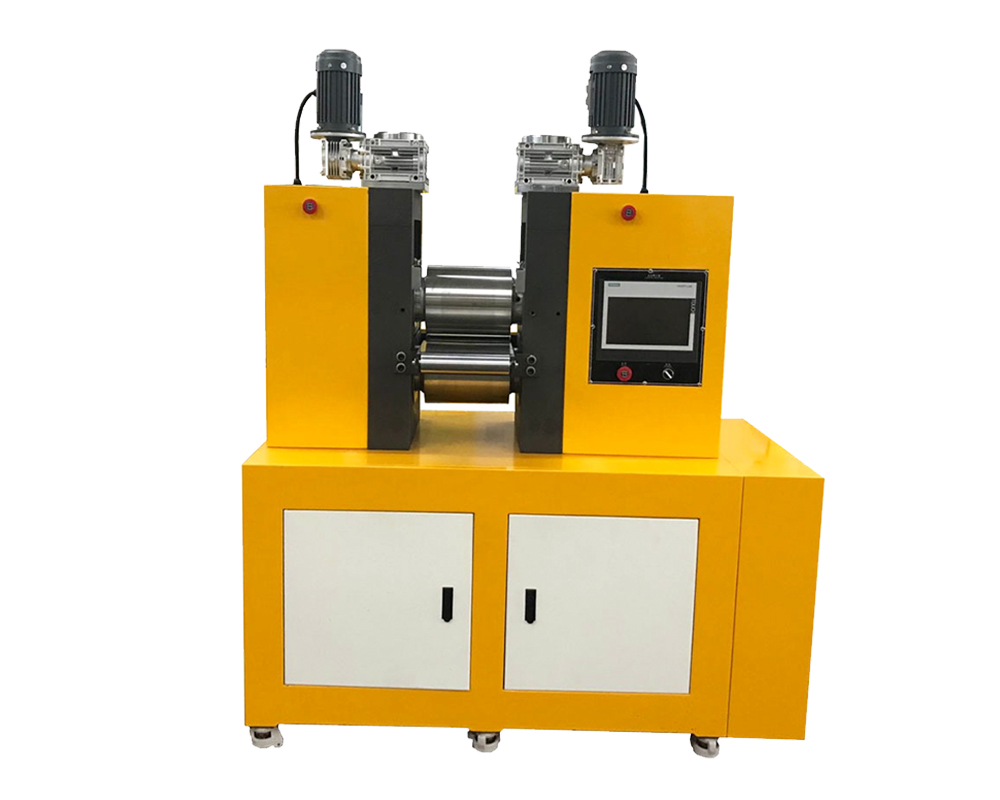
压延机(Calender)是一种通过两个或多个辊筒之间的间隙,在加热和压力作用下将橡胶或塑料材料延展成特定厚度和宽度的片材或薄膜的成型设备。压延工艺是橡胶加工的主要工艺之一,在塑料加工中则主要用于聚氯乙烯(PVC)薄膜、片材以及与织物复合制人造革、地板革、防水卷材等产品。
压延机在以下行业有着广泛应用:
- 轮胎制造:用于钢丝帘布和纤维帘布的挂胶作业,是轮胎生产中的核心工序
- 橡胶制品:生产各种厚度和规格的橡胶胶片,供后续硫化成型使用
- 塑料加工:生产PVC、EVA、TPU等塑料薄膜和片材
- 建筑防水:生产高分子防水卷材
- 新能源领域:光伏背板膜、锂电池隔膜预处理等新兴应用
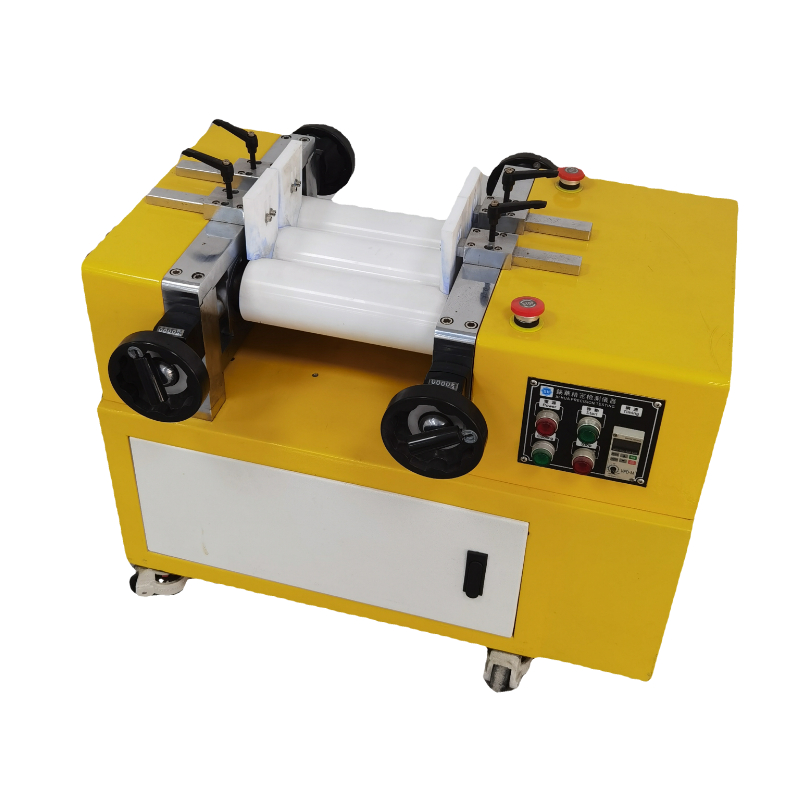
其中,三辊和四辊压延机是工业应用中最为主流的配置。三辊压延机结构紧凑、投资成本低、能耗省,适用于中薄型制品的大规模连续生产;四辊压延机在一次通过中即可完成双面贴胶操作,生产效率和制品精度更高。
辊筒排列方式直接影响压延工艺操作的便利性和制品质量,常见排列方式包括:
- L型(倒L型) :操作方便,应用最为广泛
- T型:结构简单,适合单面压延
- Z型:便于操作和维护,适合高速生产线
- S型:适用于特殊工艺要求
- 冷压型:适用于不需要加热的材料,如石墨膜、屏蔽材料、磁性材料等
- 热压型:又分为水加热、电加热、油加热和电磁加热等方式,适用于橡胶和热塑性塑料的压延加工
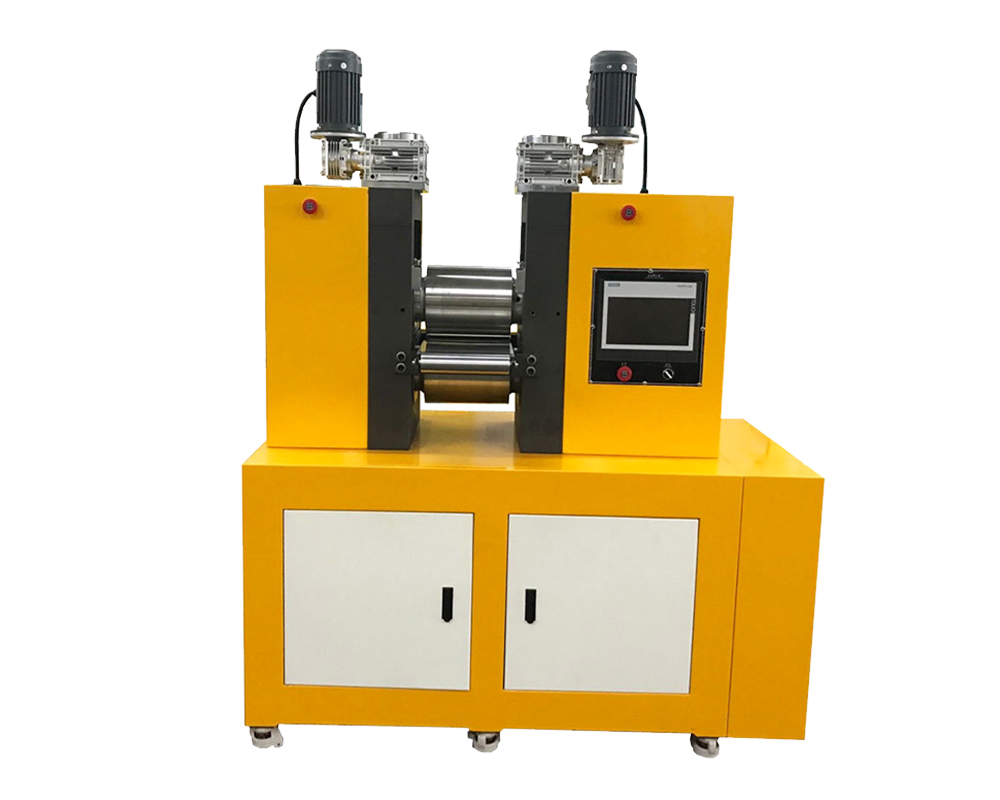
压延机的基本工作原理可以概括为:通过辊筒的相对旋转运动,将经过塑化的橡胶或塑料材料在辊筒间隙中受到挤压和剪切,最终延展成具有一定厚度、宽度和表面质量的连续片材。
- 供料阶段:经过密炼机或开炼机预塑化的胶料或塑料坯料被送入压延机辊筒间隙
- 压延成型:物料在辊筒压力和温度的共同作用下,发生塑性变形,延展成薄膜或片材
- 引离与冷却:成型后的片材由引离辊承托离开压延机,进入冷却定型阶段
- 卷取或切割:冷却后的制品经测厚仪检测后卷取或切割为成品
压延制品的质量受以下关键参数影响:
辊温控制:不同材料的压延温度差异较大。橡胶材料通常在60-90℃之间,PVC塑料在160-200℃之间。辊温的均匀性和控制精度直接影响制品的厚度精度和表面质量。
辊速与速比:辊筒线速度表征压延机的生产能力,国际主流压延速度已达50-90m/min。相邻辊筒之间的速比关系影响物料的塑化效果和贴附性能——喂料辊通常具有1:1.1-1:1.5的速比以排除气泡,而压片作业则采用等速压延。
辊距控制:辊筒间隙的大小直接决定制品的厚度,精密压延机配备液压控制系统和自动测厚反馈系统,可实现闭环调节。
横压力补偿:压延过程中辊筒受到巨大的横向压力,会导致辊筒产生挠曲变形。精密压延机通过轴承调隙系统和中高补偿技术来抵消这种变形,保证制品厚度均匀性。
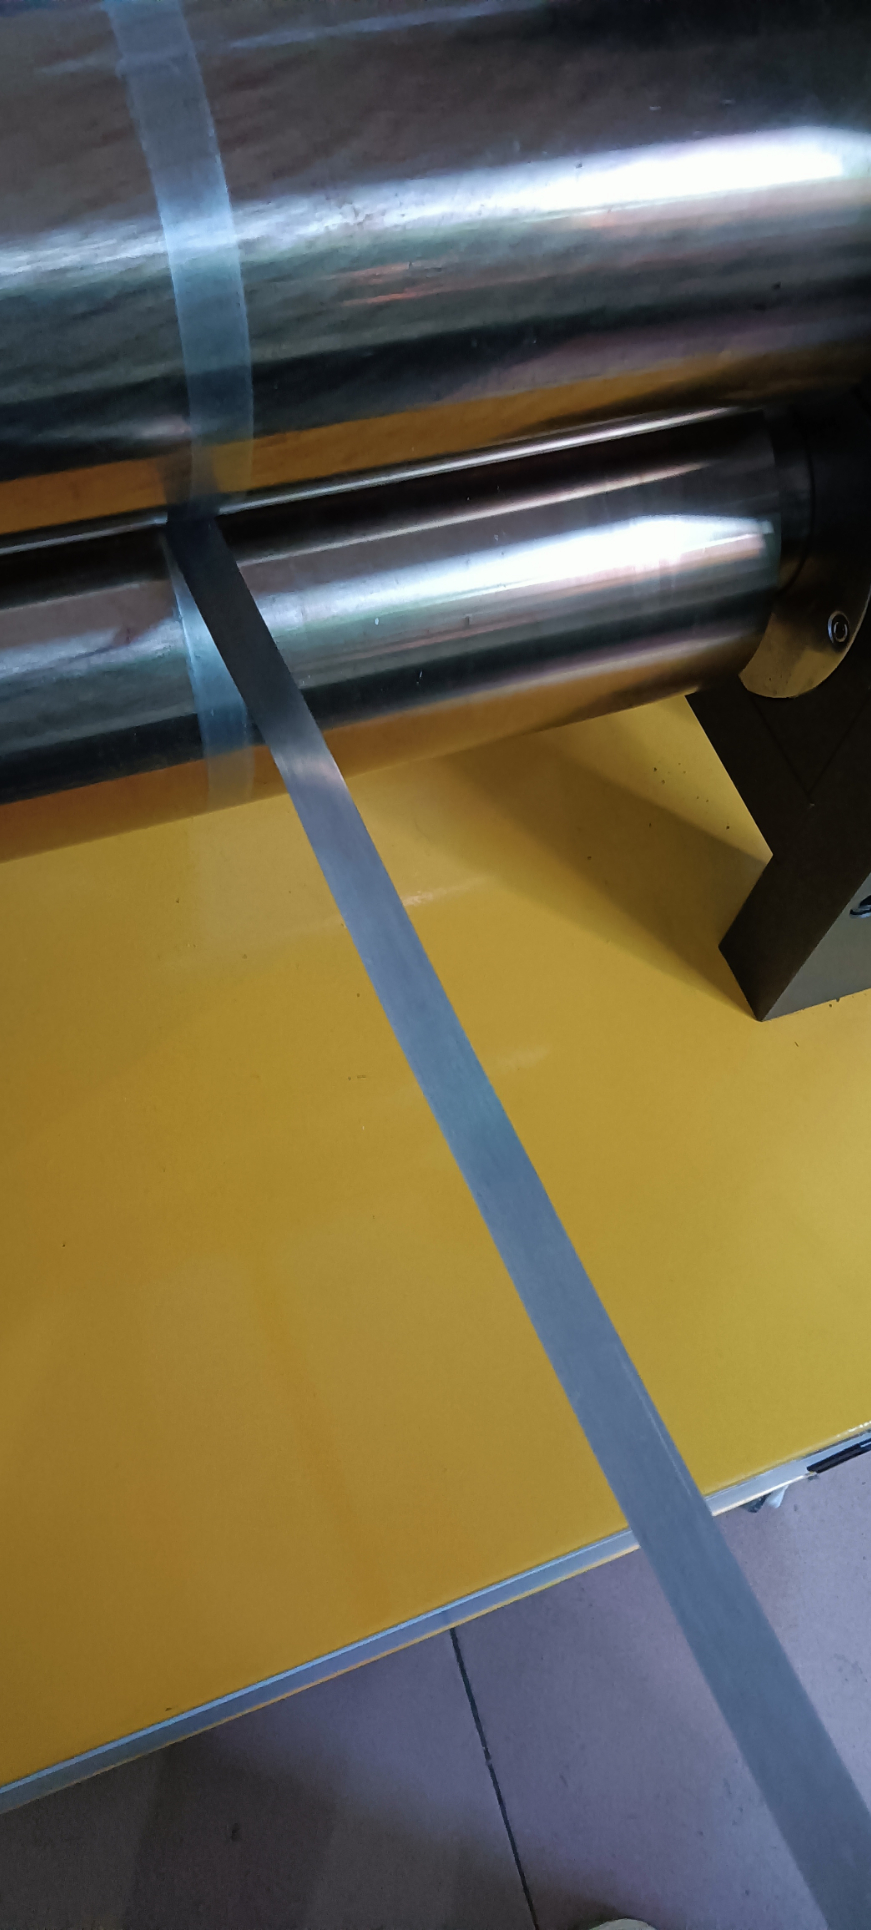
在选购压延机时,以下参数是核心评估指标:
辊筒直径和长度是表征压延机规格的基本参数。辊筒长度决定了可压延制品的最大宽度(有效长度约为辊筒长度的85%),辊筒直径则与横压力和驱动功率直接相关。
常见的标准规格系列:φ360×1120、φ450×1200、φ550×1600、φ610×1730、φ710×1800。
辊筒工作部分长度与直径的比值称为长径比。长径比越大,辊筒刚度越差,制品厚度精度越难保证。一般建议:
- 加工软质材料(如橡胶):长径比2.5-2.7,最大不超过3
- 加工硬质材料:长径比2.0-2.2
为适应不同材料和工艺要求,压延机辊筒应能无级变速,调速范围一般要求达到10倍左右。
精密压延机可将厚度公差控制在±0.01-0.05mm以内,普通压延机的公差范围为±0.1-0.2mm。
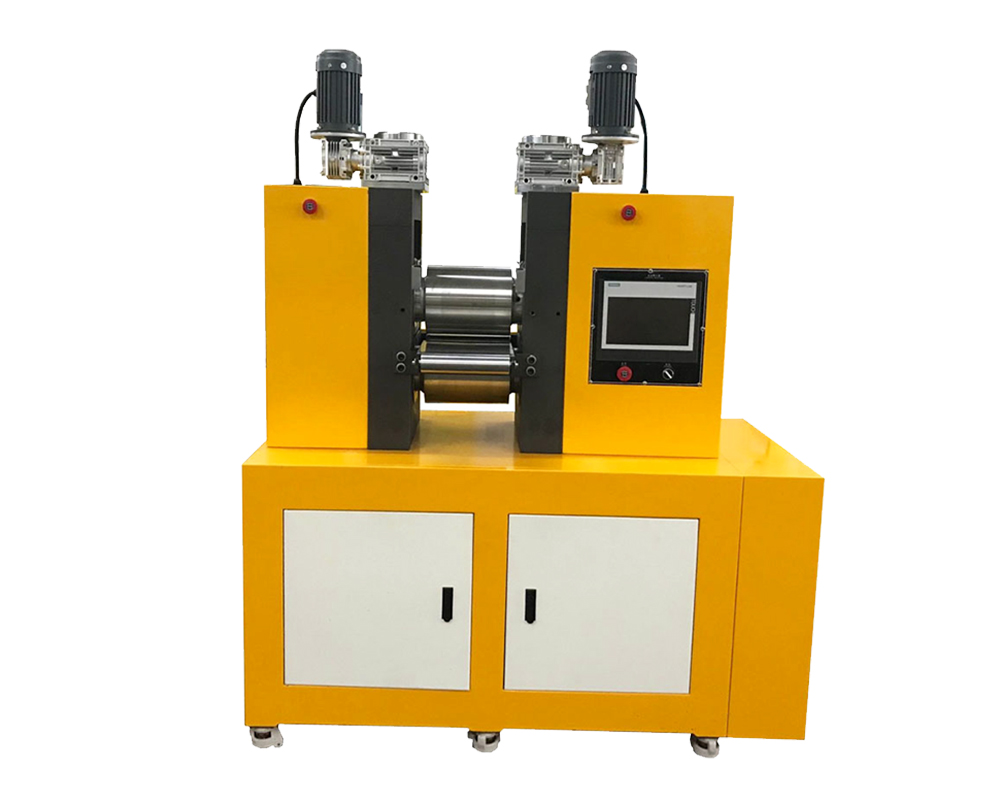
在选购压延机时,建议从以下几个维度进行综合评估:
不同产品对压延机的要求差异较大。如果主要生产轮胎帘布挂胶,四辊压延机更为适合;如果以橡胶片材为主,三辊配置即可满足需求且投资更低。
辊筒温度均匀性是保证制品质量的关键。建议优先选择配备循环油加热系统和智能温控的机型,确保辊面温差不超过±2℃。
现代压延机普遍配备PLC中央控制系统、β射线或红外在线测厚仪和自动辊距调节功能。这些自动化配置可大幅提升产品一致性和批次稳定性。
辊筒表面通常经过镀铬处理或喷涂特种耐磨涂层,硬度可达HRC60以上。高质量的辊筒表面处理能保证长期运行下的镜面光洁度和使用寿命。
压延机作为橡塑加工行业的核心成型设备,其技术水平直接影响制品质量和生产效率。从传统的三辊配置到现代精密四辊联动装置,压延机正朝着高精度、智能化、节能化方向持续升级。对于橡塑加工企业而言,根据自身产品特性选择合适的压延机类型和配置,是保障生产效率和产品竞争力的关键。
广东锡华机械有限公司深耕橡塑机械设备多年,产品通过ISO质量管理三体系认证及CE欧盟安全认证,可为客户提供从设备选型到工艺调试的全流程技术支持。


管理员
该内容暂无评论