双螺杆挤出机是高分子材料改性、共混造粒的核心装备,其选型直接决定产品质量与生产效率。本文从螺杆直径与长径比、比扭矩、转速范围、温控精度、螺杆构型五个核心参数入手,系统讲解双螺杆挤出机的选型方法,帮助用户根据物料特性匹配最优设备配置。广东锡华机械有限公司提供从实验室小试到量产级全系列双螺杆挤出机,支持来料试机与工艺方案定制。
双螺杆挤出机通过两根相互啮合的螺杆实现物料的输送、熔融、混合与反应,相比单螺杆挤出机,其混炼效率提升3-5倍,可处理填充量高达70%以上的体系。在工程塑料改性、色母粒生产、生物降解材料共混等领域,双螺杆挤出机已成为不可替代的核心装备。
然而,很多采购方在选型时只关注价格和产能参数,忽略了螺杆构型、比扭矩、长径比等关键指标与物料的匹配性,导致后期出现塑化不良、分散不均、物料降解、螺杆磨损过快等问题。选对设备,才能从源头保障生产稳定性和产品品质。
螺杆直径决定了设备的产能上限。直径越大,产能越高,但设备投资和占地也相应增加。
- 实验室/小试机型:D=20-40mm,适合配方研发和小批量生产
- 中试机型:D=50-65mm,适合工艺验证和中等批量生产
- 量产机型:D=75-177mm,适合规模化连续生产
长径比(L/D) 指螺杆有效长度与直径之比,影响物料的混炼充分程度。
- L/D=28-32:1:适合热敏性材料(如PLA、PBAT、PVC),加工窗口窄,需控制停留时间
- L/D=36-44:1:适合通用塑料改性(PP、PE、PS),兼顾产能与混炼效果
- L/D=48-60:1:适合反应挤出、高脱挥需求,物料经历更充分的热机械历程
选型建议:需要高分散性(如纳米填料)或高脱挥要求的工艺,优先选择大长径比;热敏性材料则选择较小长径比,避免物料过热降解。
比扭矩(单位:Nm/cm³)是衡量双螺杆挤出机混炼能力的核心指标,直接决定设备能否处理高难度物料。
| 比扭矩范围 | 适用场景 |
|---|
| 8-10 Nm/cm³ | 常规再生料造粒、低填充母料(填充<15%) |
| 10-12 Nm/cm³ | 通用塑料改性、常规色母粒生产 |
| 12-14 Nm/cm³ | 高填充体系(碳酸钙>30%)、玻纤增强工程塑料 |
| ≥14 Nm/cm³ | PLA/PBAT降解料、高粘度硅橡胶、特种工程塑料 |
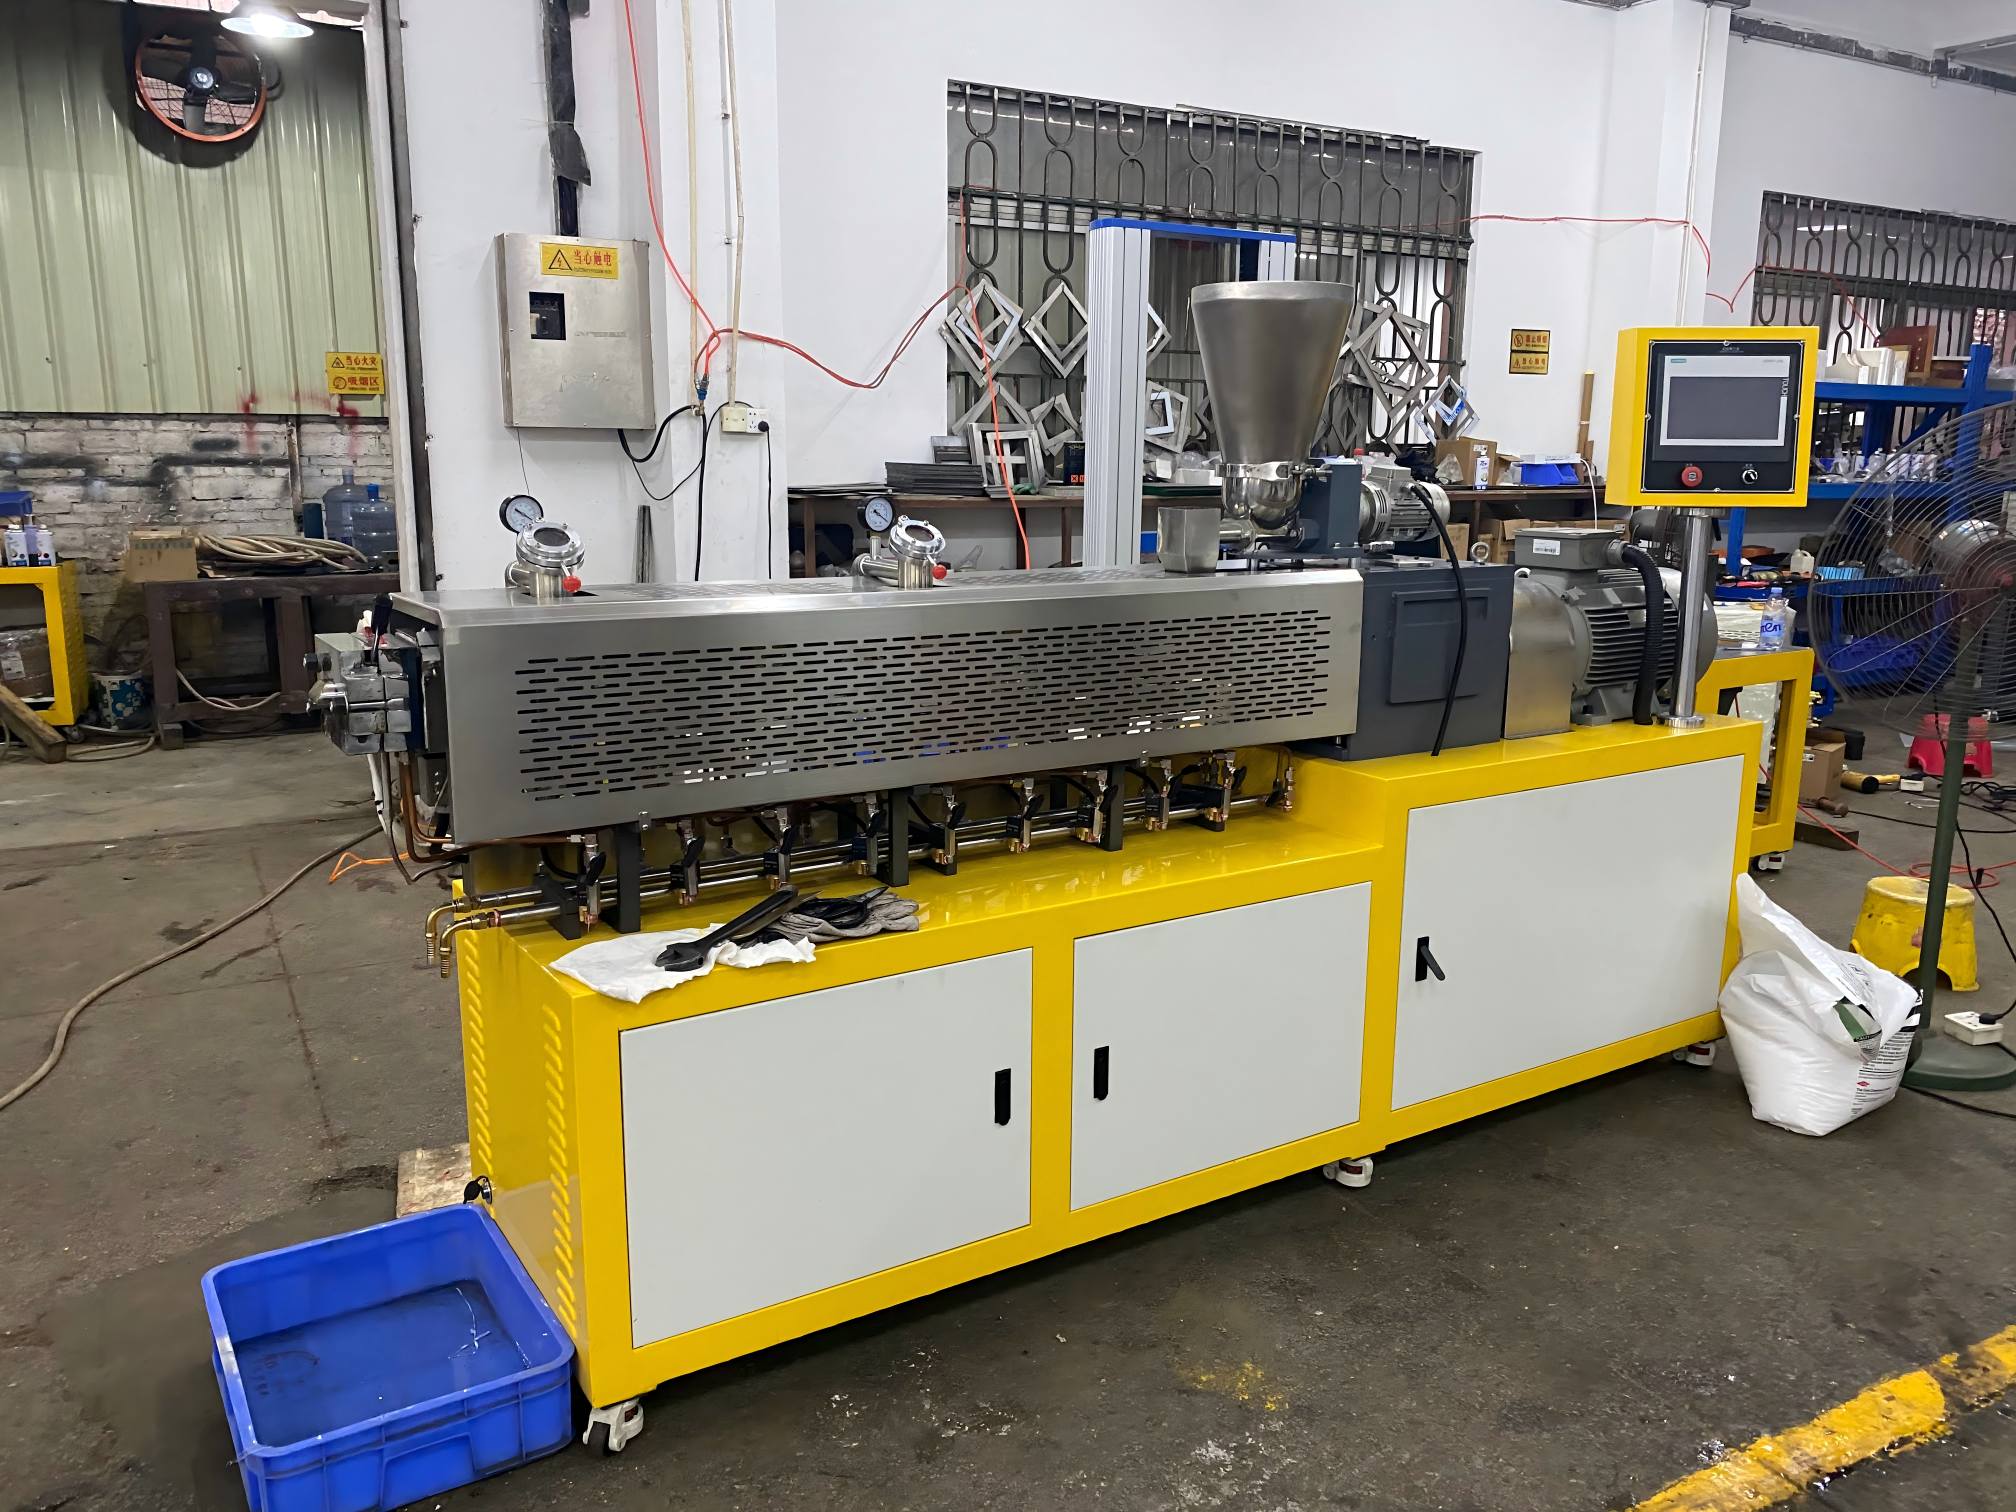
选型建议:不是比扭矩越高越好。简单工况选用过高扭矩设备造成成本浪费;难加工物料选用过低扭矩设备则出现混炼不充分、塑化不良等问题。关键是根据物料特性精准匹配。
螺杆转速直接影响产能和混炼强度。
- 低转速(30-200rpm) :适合热敏性材料、高纯度医料,避免物料局部过热分解
- 中转速(200-600rpm) :适合大多数通用塑料改性,兼顾产能与品质
- 高转速(600-1200rpm) :适合纳米复合材料等高剪切需求,产能上限更高
需要注意的是,转速还影响设备的振动水平。优质设备满载运行振动控制在0.02mm以内(国标为0.05mm),能有效降低螺杆、机筒、齿轮箱的磨损速度。
温控精度直接影响产品质量稳定性,尤其对热敏性材料至关重要。
- 通用塑料:温控精度±2℃即可满足需求
- 工程塑料/降解料:建议温控精度±1℃以内
- 特种材料(PEEK、PPS等) :需要多段独立温控,精度±0.5℃
加热方式方面,电加热适用于大多数场景,响应速度快、温控精度高;油加热适合需要均匀大面积加热的场景。选择时需结合物料加工温度和设备规格综合考虑。
螺杆构型是双螺杆挤出机的'灵魂',直接决定混炼效果。
同向旋转 vs 异向旋转:
- 同向旋转:自清洁性强、剪切速率高,适合分散混合(玻纤增强、纳米填料分散),是改性造粒的主流选择
- 异向旋转:正位移输送能力强、熔体温度均匀,适合高精度挤出(PVC型材、电缆护套)
螺杆元件组合原则:
- 进料段:大导程输送块,防止架桥返料
- 熔融段:根据物料选择捏合块数量和角度(纯树脂少用、填充体系多用)
- 混炼段:分散混合用30°/45°窄碟片,分布混合用60°/90°宽碟片
- 排气段:开放大螺距,配合真空脱挥
- 计量段:平缓建压,保证挤出稳定
| 物料类型 | 推荐L/D | 推荐比扭矩 | 转速范围 | 特殊要求 |
|---|
| PP/PE通用改性 | 36-40:1 | 10-12 Nm/cm³ | 400-600rpm | 常规配置即可 |
| 玻纤增强PA | 40-44:1 | 12-14 Nm/cm³ | 300-500rpm | 侧向喂料口、耐磨涂层 |
| PLA/PBAT降解料 | 28-32:1 | ≥13 Nm/cm³ | 200-400rpm | 低剪切螺杆、精密温控 |
| 高填充碳酸钙母粒 | 36-40:1 | 12-14 Nm/cm³ | 300-500rpm | 碳化钨耐磨处理 |
| 色母粒 | 32-36:1 | 10-12 Nm/cm³ | 300-600rpm | 关注分散均匀性 |
| 特种工程塑料 | 42-48:1 | ≥14 Nm/cm³ | 200-400rpm | 高温耐腐螺杆、双级真空 |
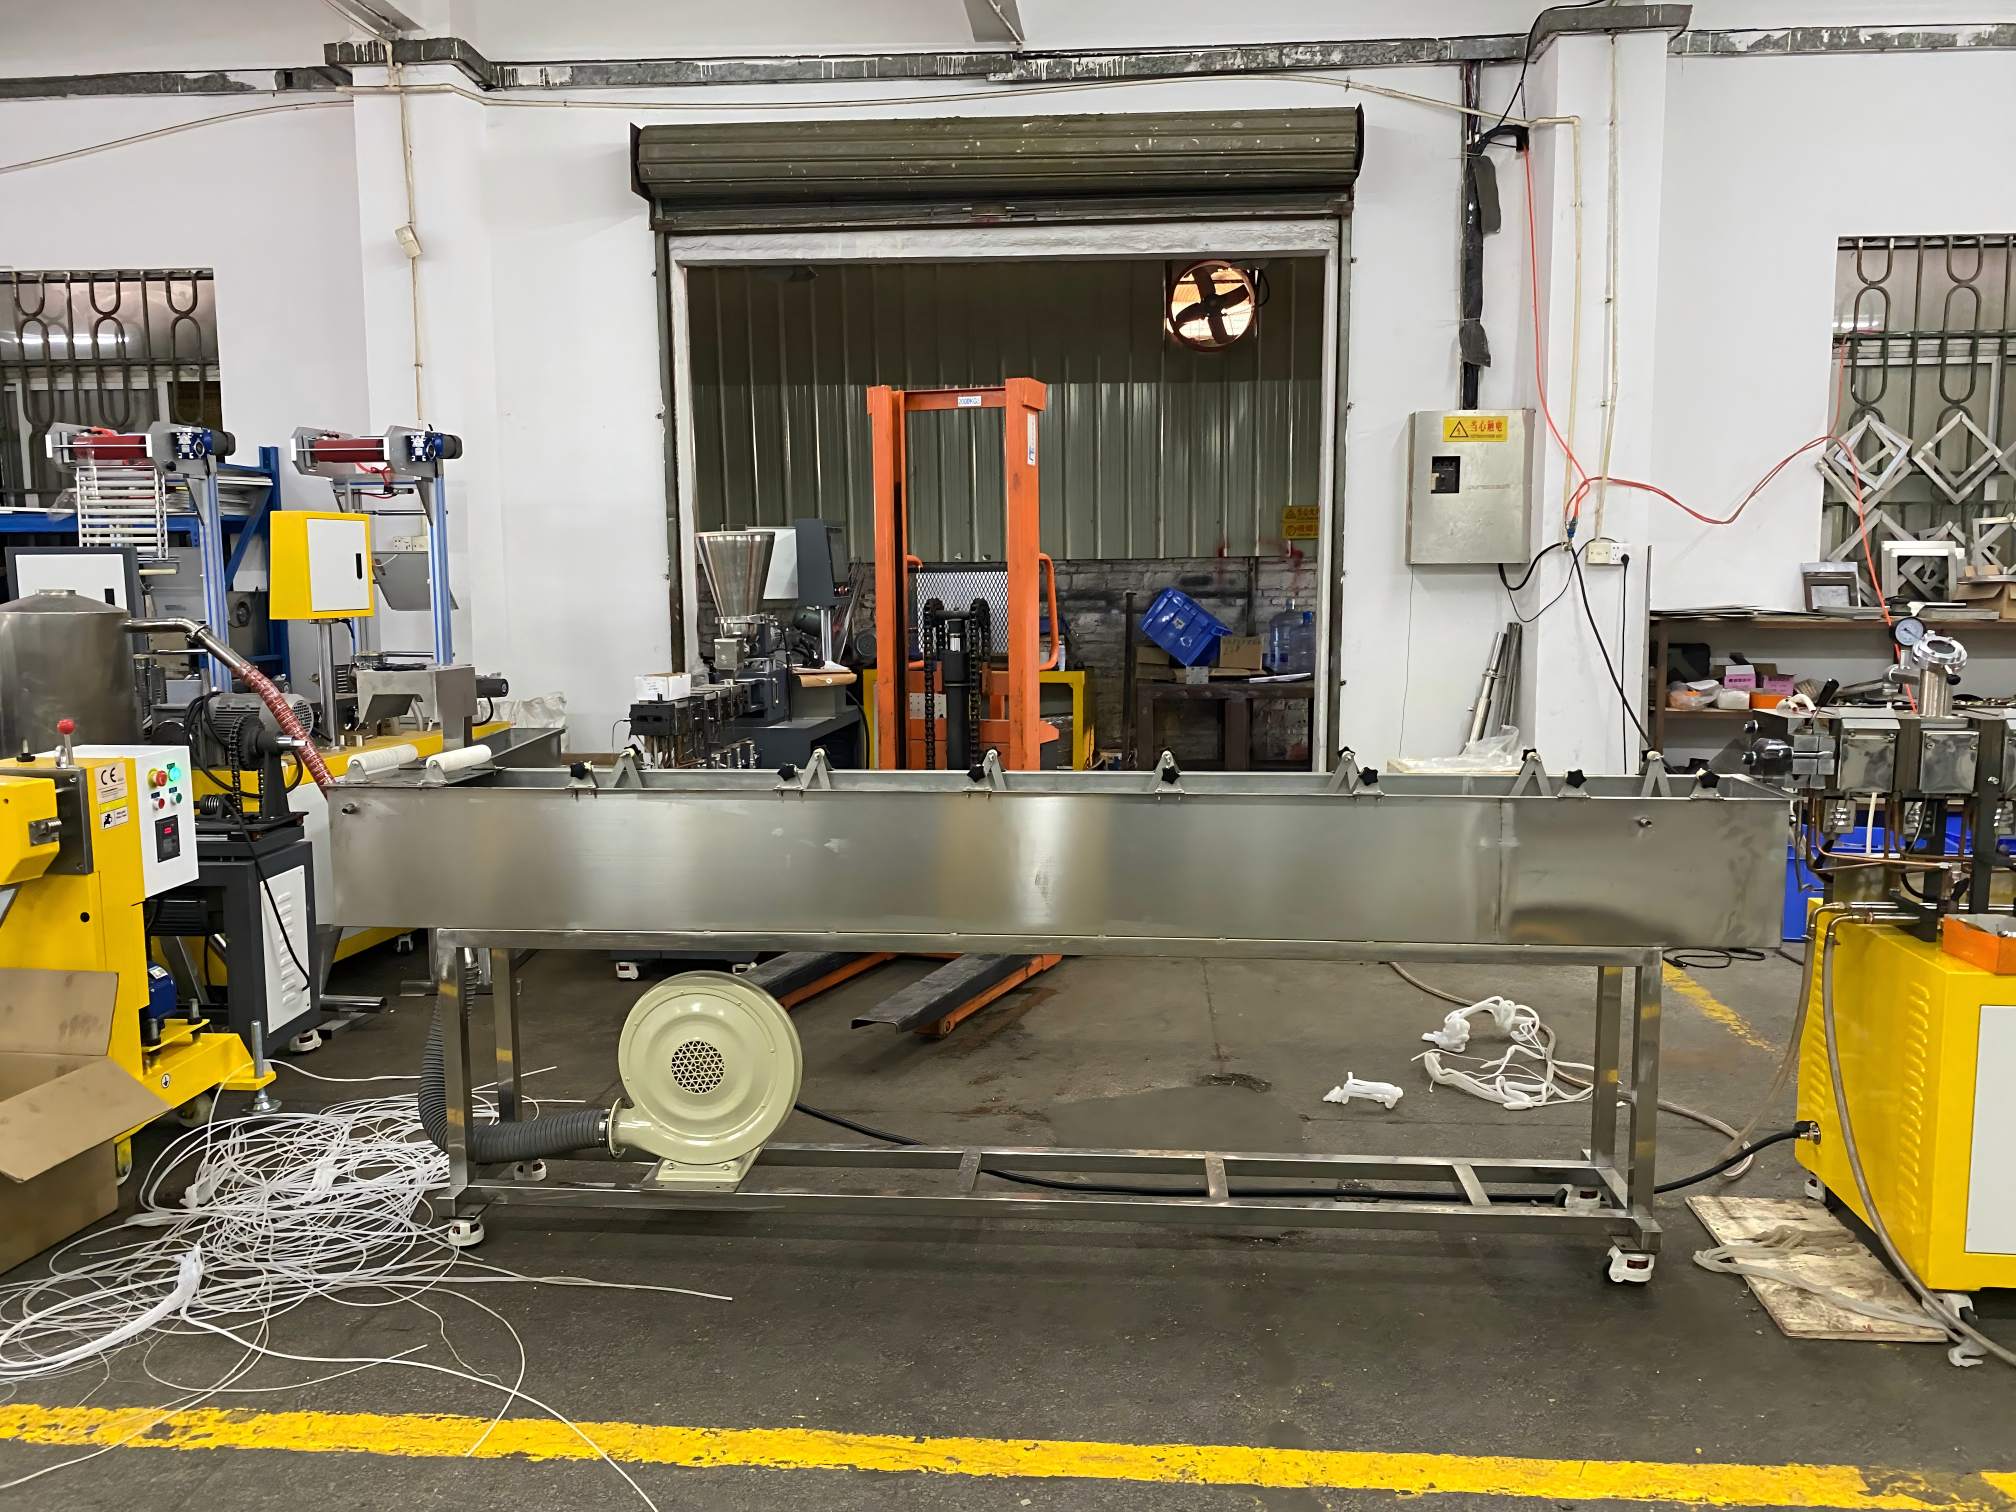
误区一:只看产能,忽略物料适配性产能参数是在特定物料条件下测得的,不同物料的 actual 产能可能差异很大。务必以实际物料的试机数据为准。
误区二:追求高参数,忽视经济性高比扭矩、高转速设备的采购成本和能耗都显著更高。在满足工艺需求的前提下,选择性价比最优的配置。
误区三:忽略售后与工艺支持双螺杆挤出机的选型不仅是设备参数匹配,还涉及螺杆构型优化、工艺参数调试等。选择具备完善技术支持和售后服务的厂家,能大幅降低投产风险。
误区四:不重视核心部件材质螺杆和机筒的材质及表面处理工艺直接决定设备寿命。加工磨损性物料(如含玻纤、炭黑体系),务必选择经过耐磨处理(氮化、碳化钨喷涂等)的核心部件。
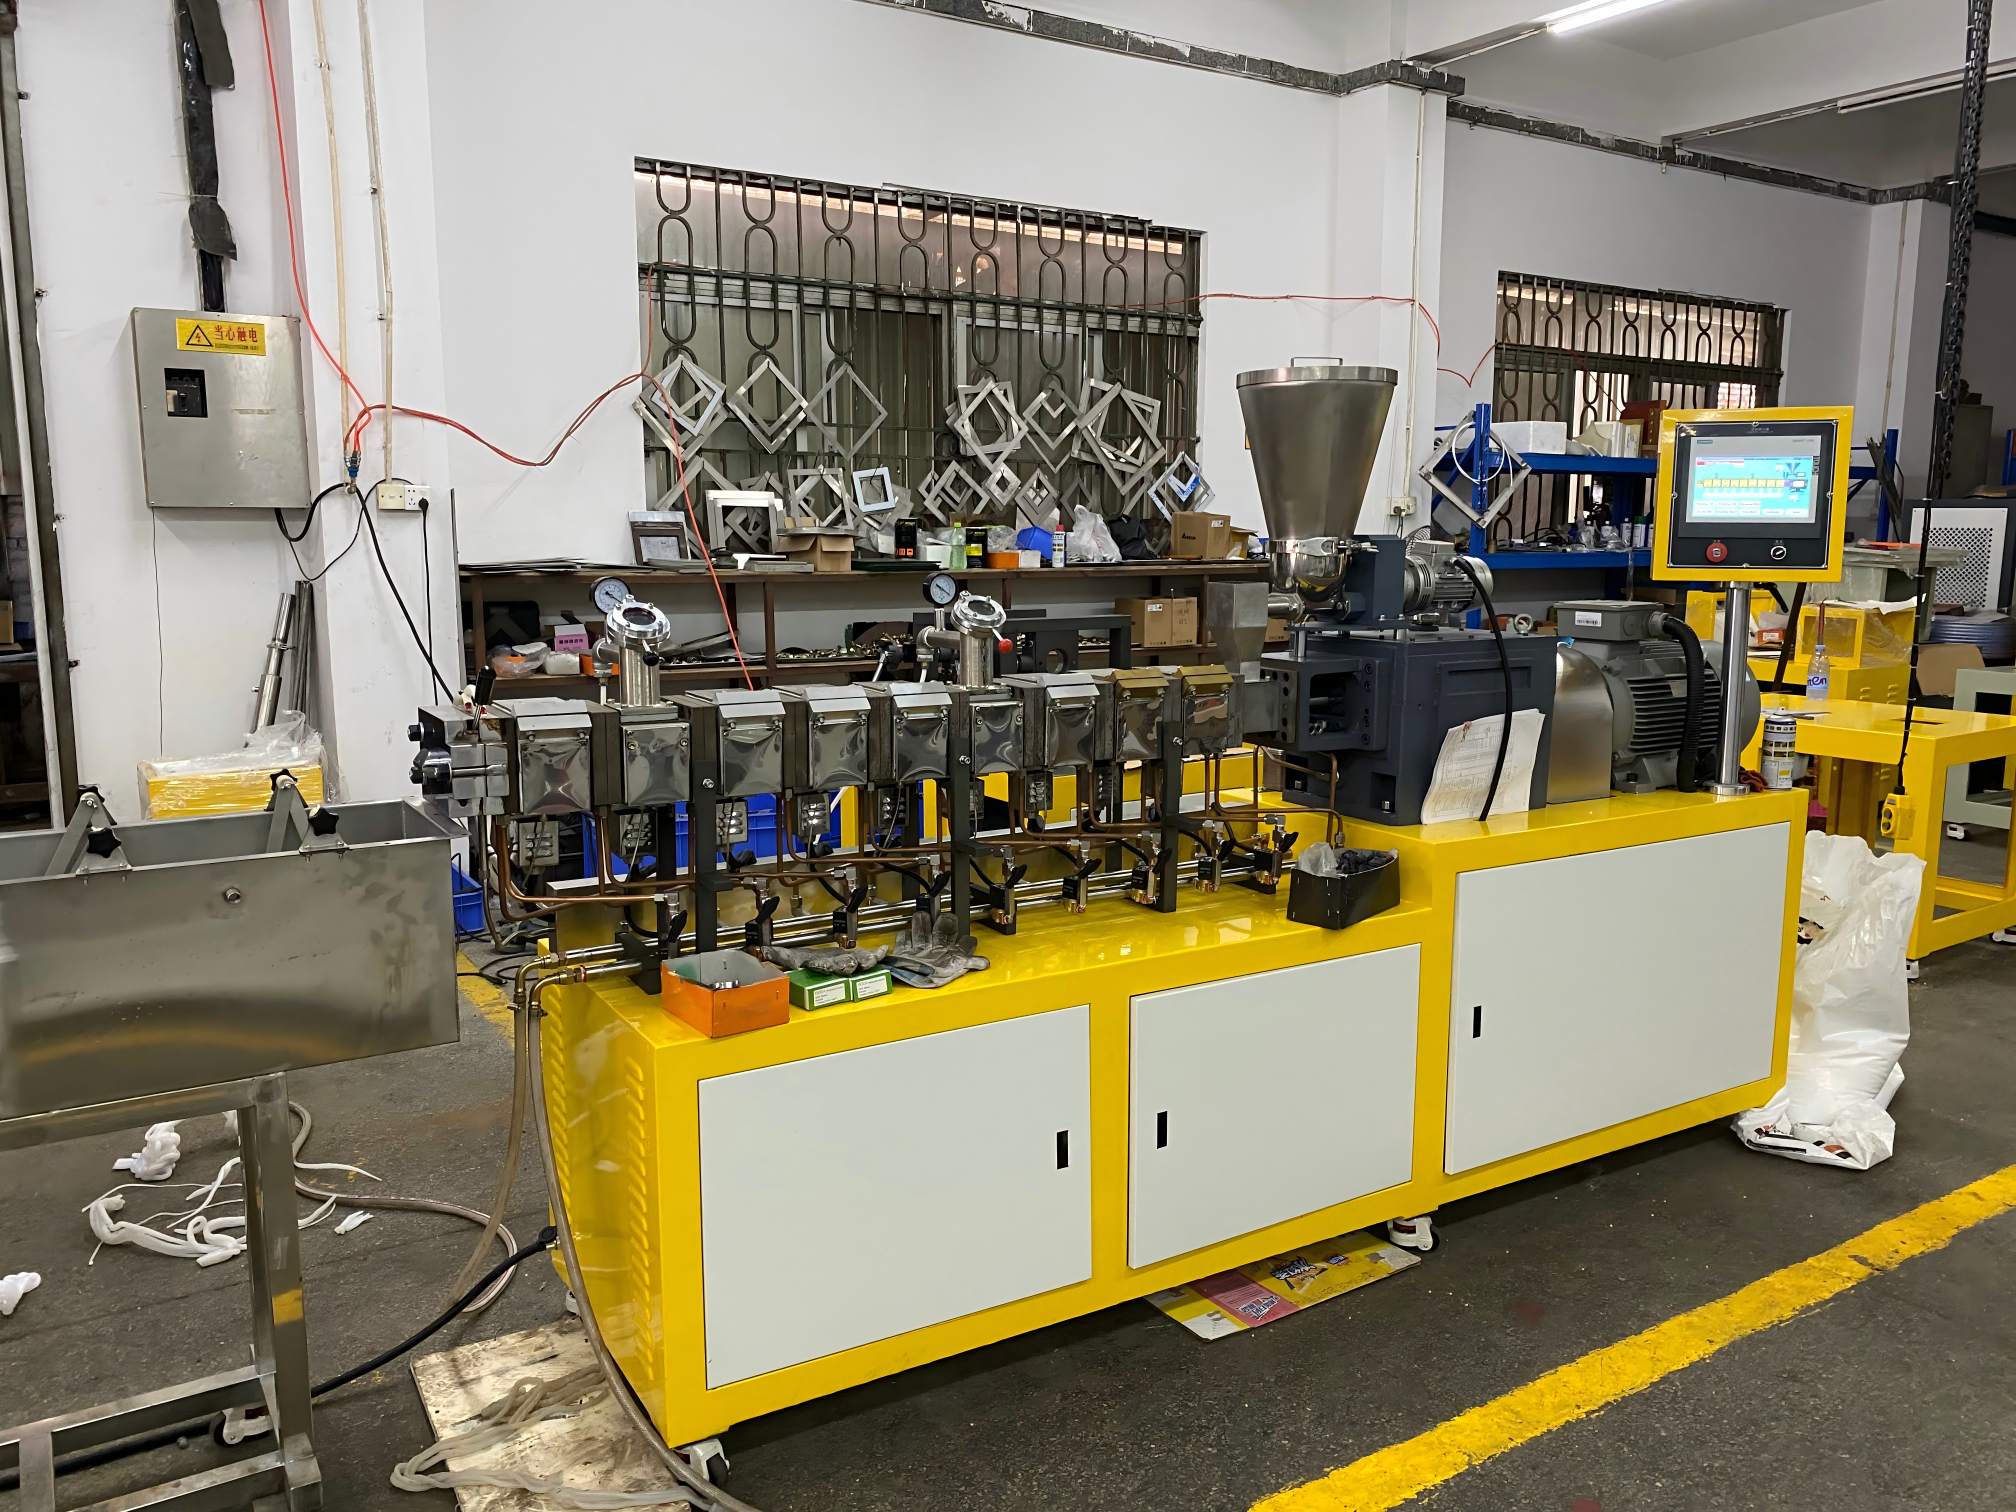
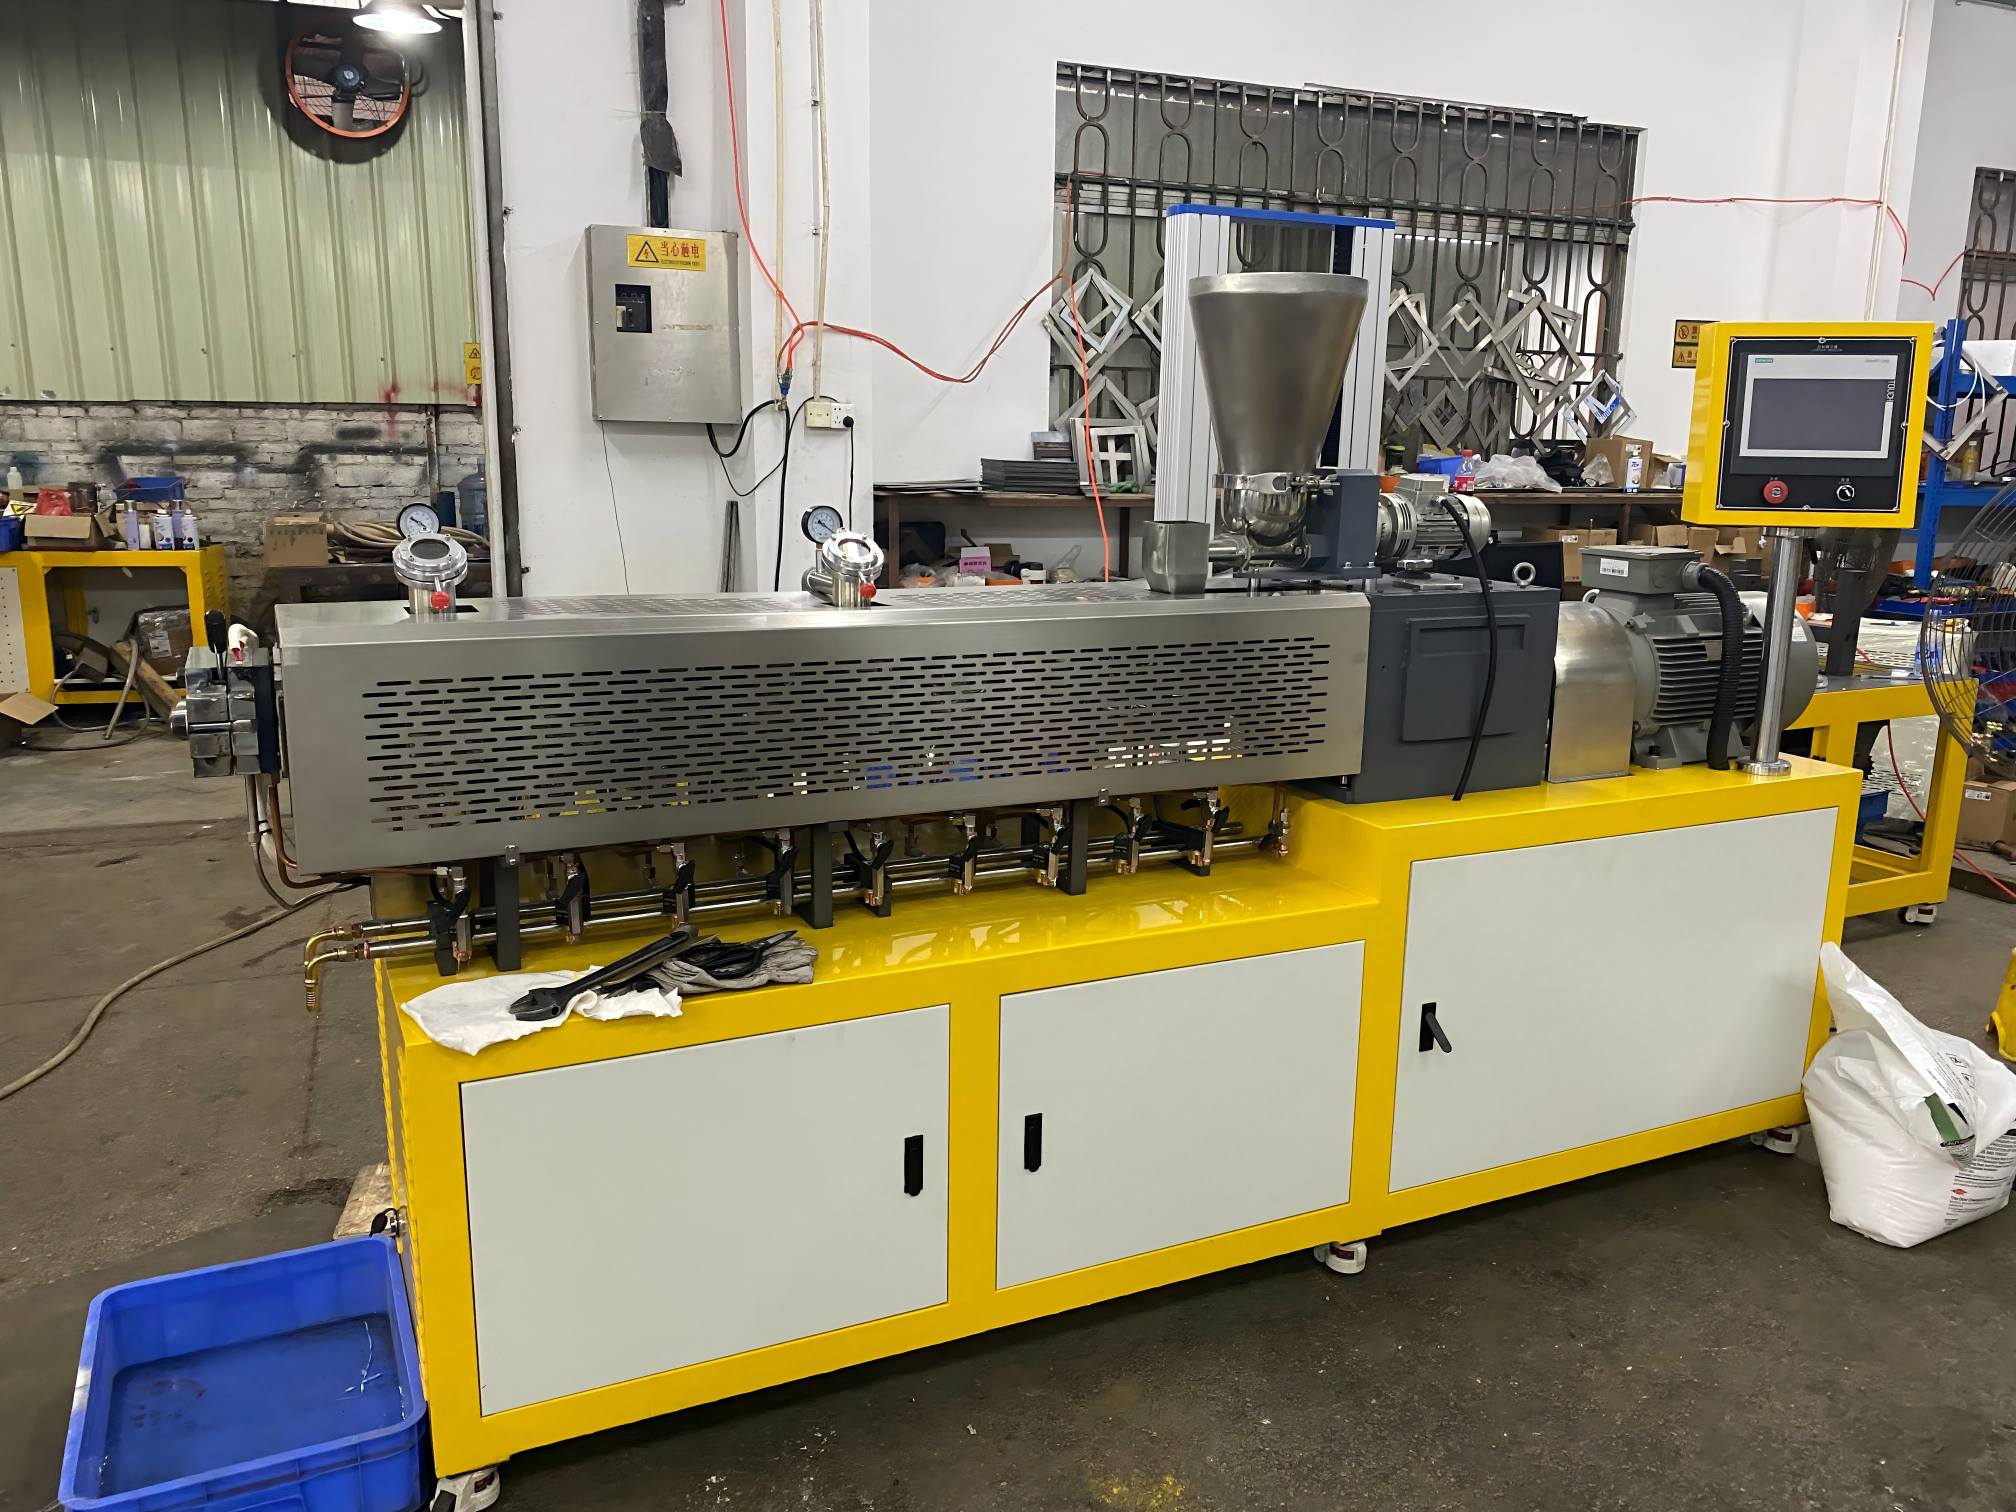
广东锡华机械有限公司深耕橡塑机械设备制造,提供从实验室小试(D=20mm)到量产级(D=75mm以上)全系列双螺杆挤出机,覆盖通用塑料改性、工程塑料增强、生物降解材料共混等多种应用场景。
核心优势:
- 工厂占地15000㎡,独立研发实验室,支持来料试机
- 通过ISO质量管理三体系认证、CE欧盟安全认证
- 根据物料特性提供定制化螺杆构型方案
- 从设备选型、工艺调试到操作培训的全流程技术服务
- 已与多家世界500强及国内知名科研院校建立长期合作
👉 了解更多双螺杆挤出机产品信息,欢迎访问
锡华机械产品中心,或拨打服务热线:
13268737438。


管理员
该内容暂无评论