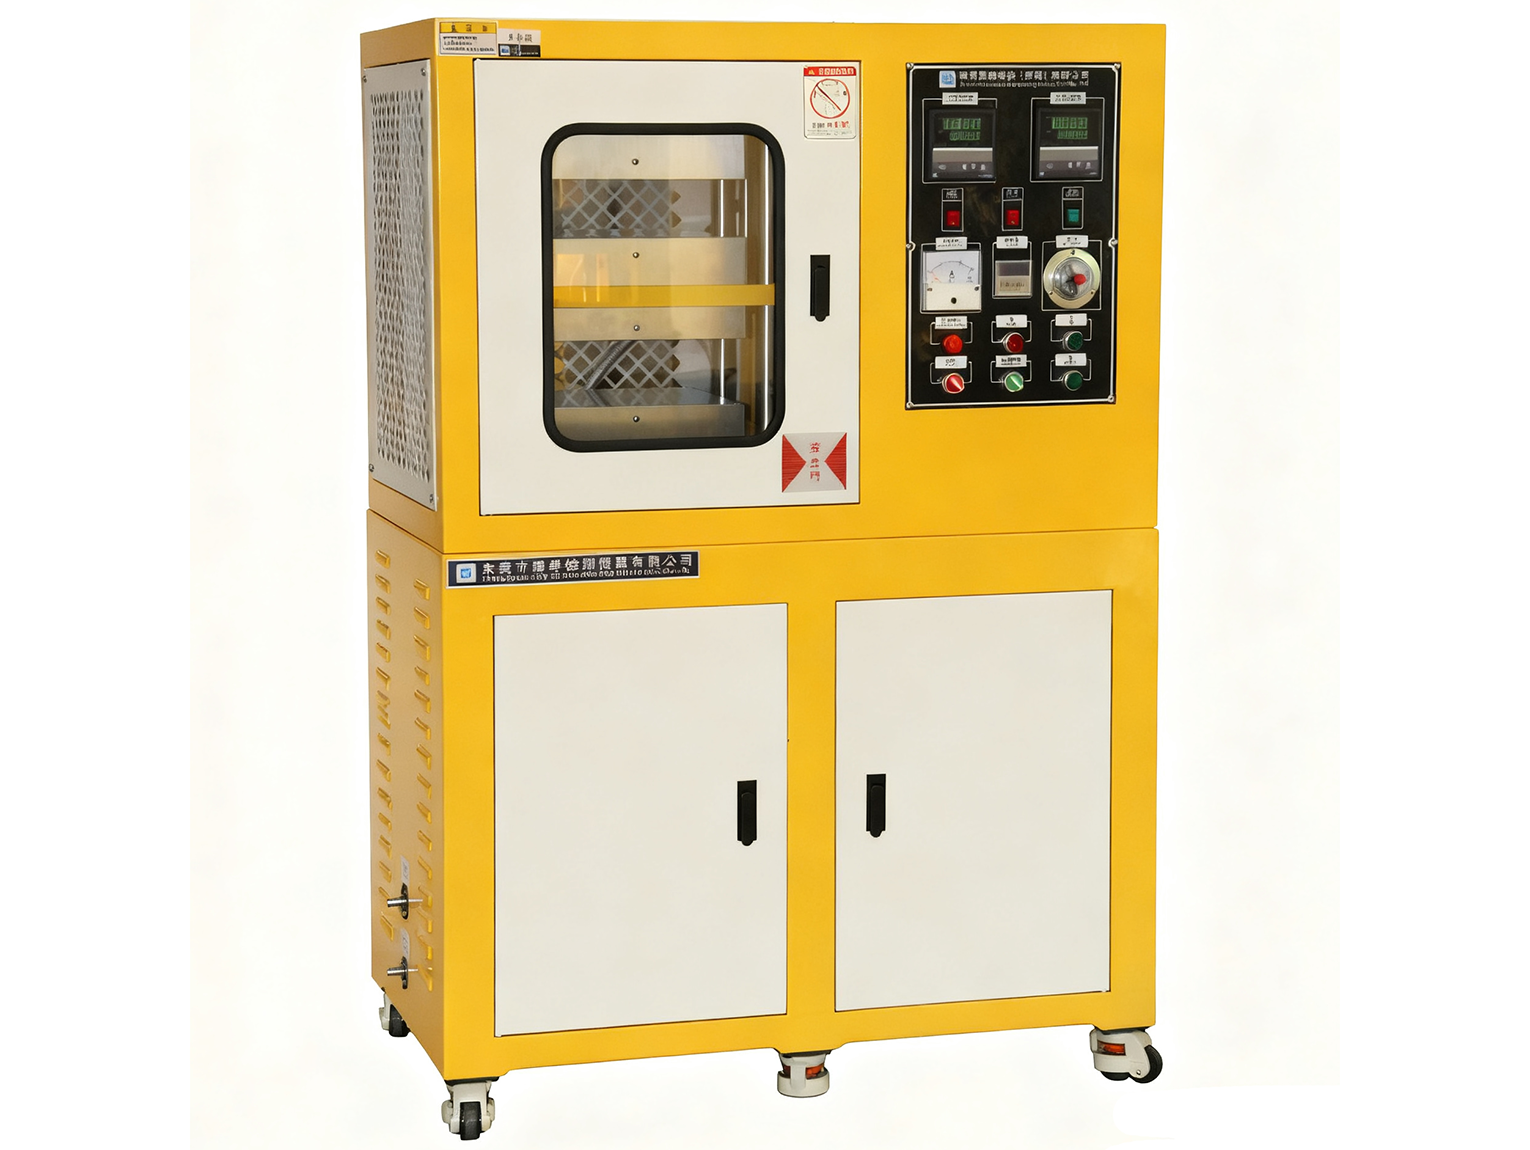
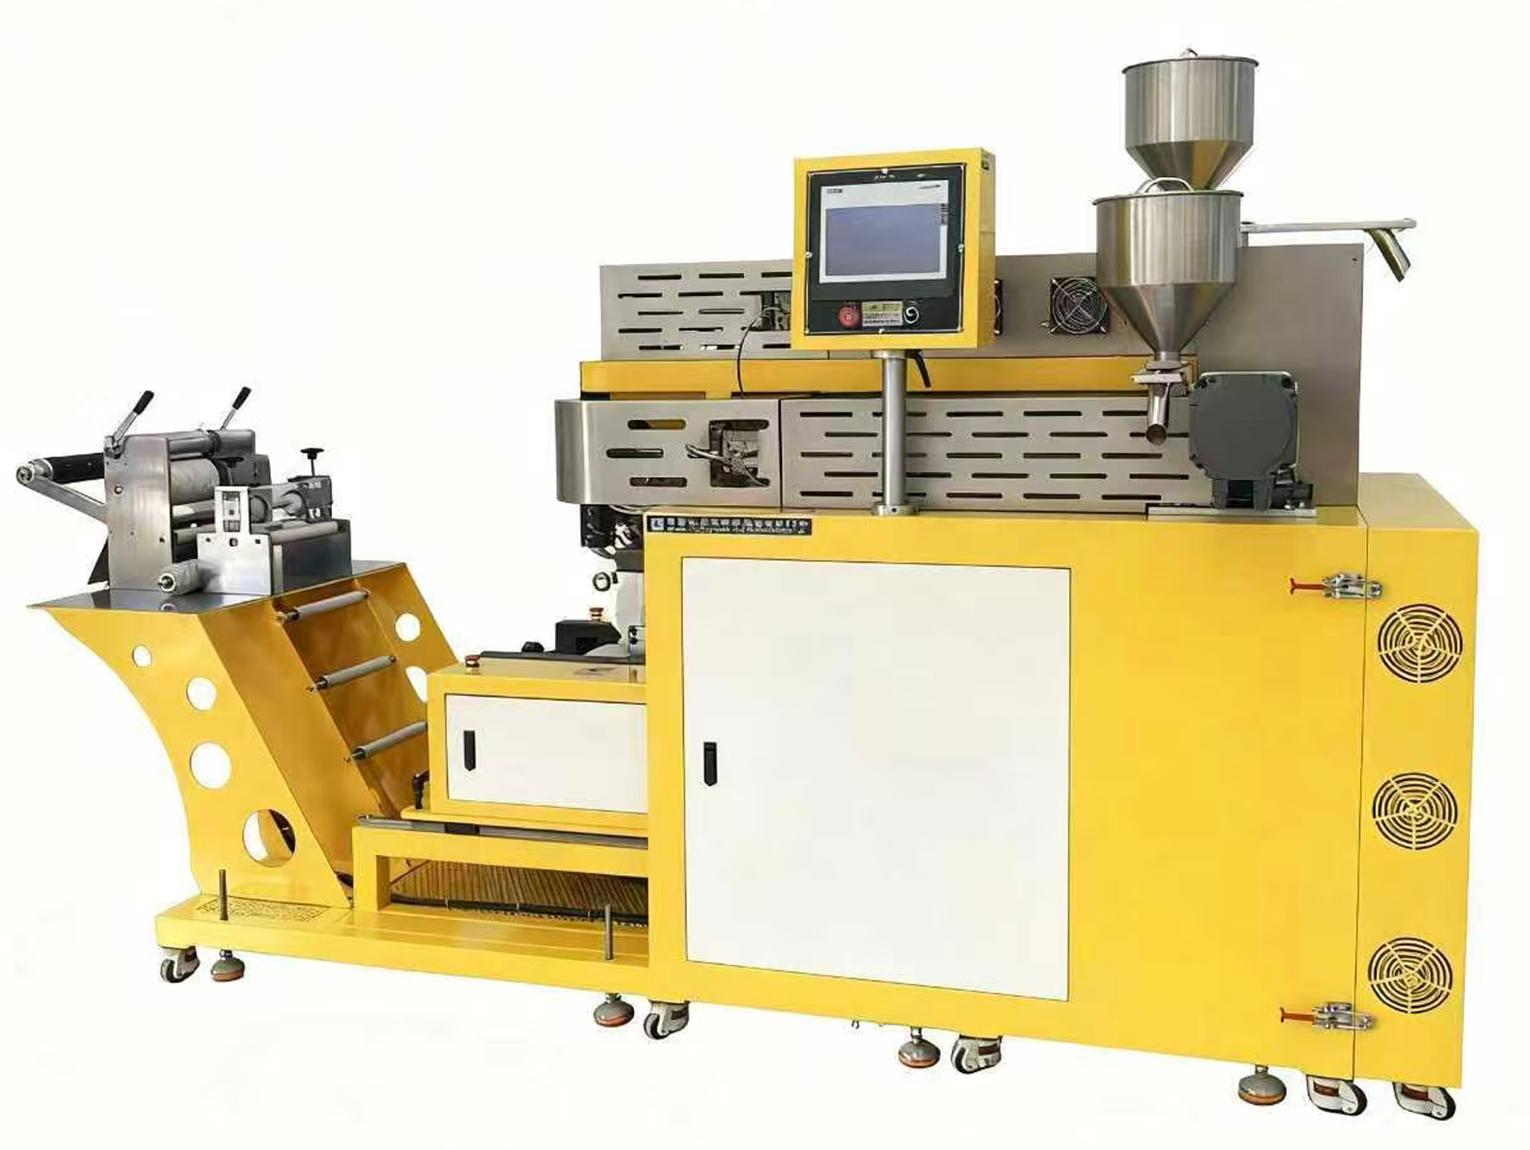
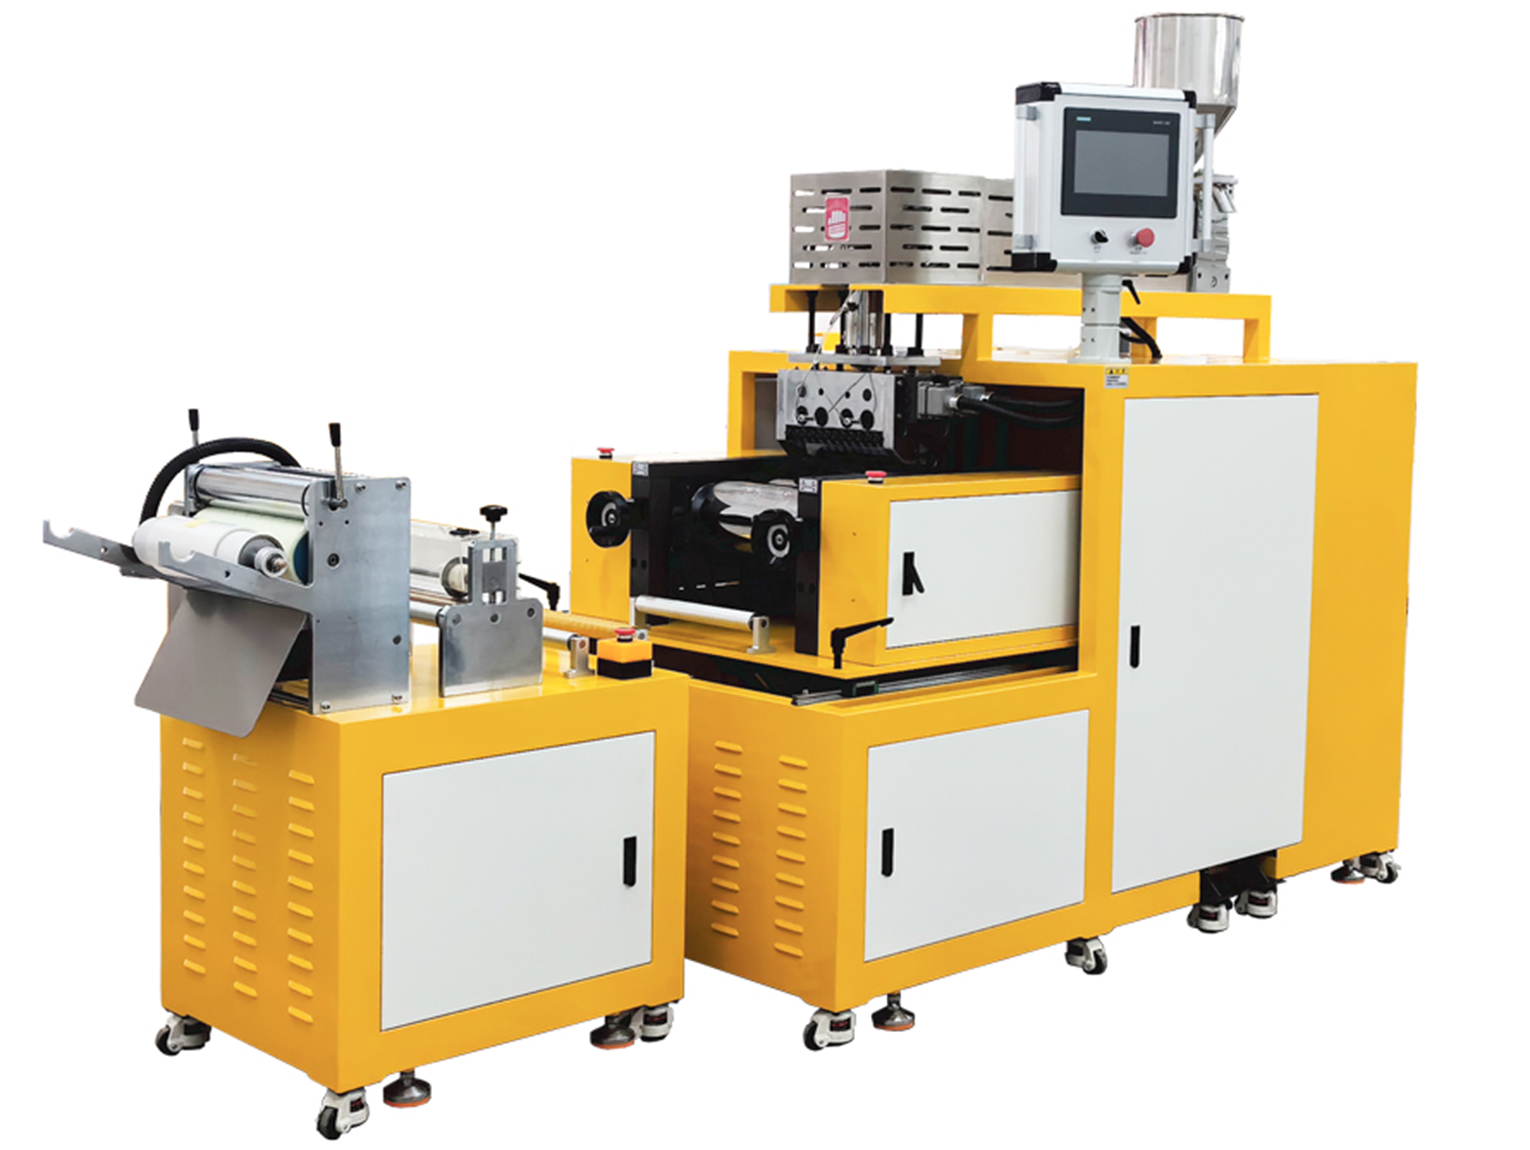
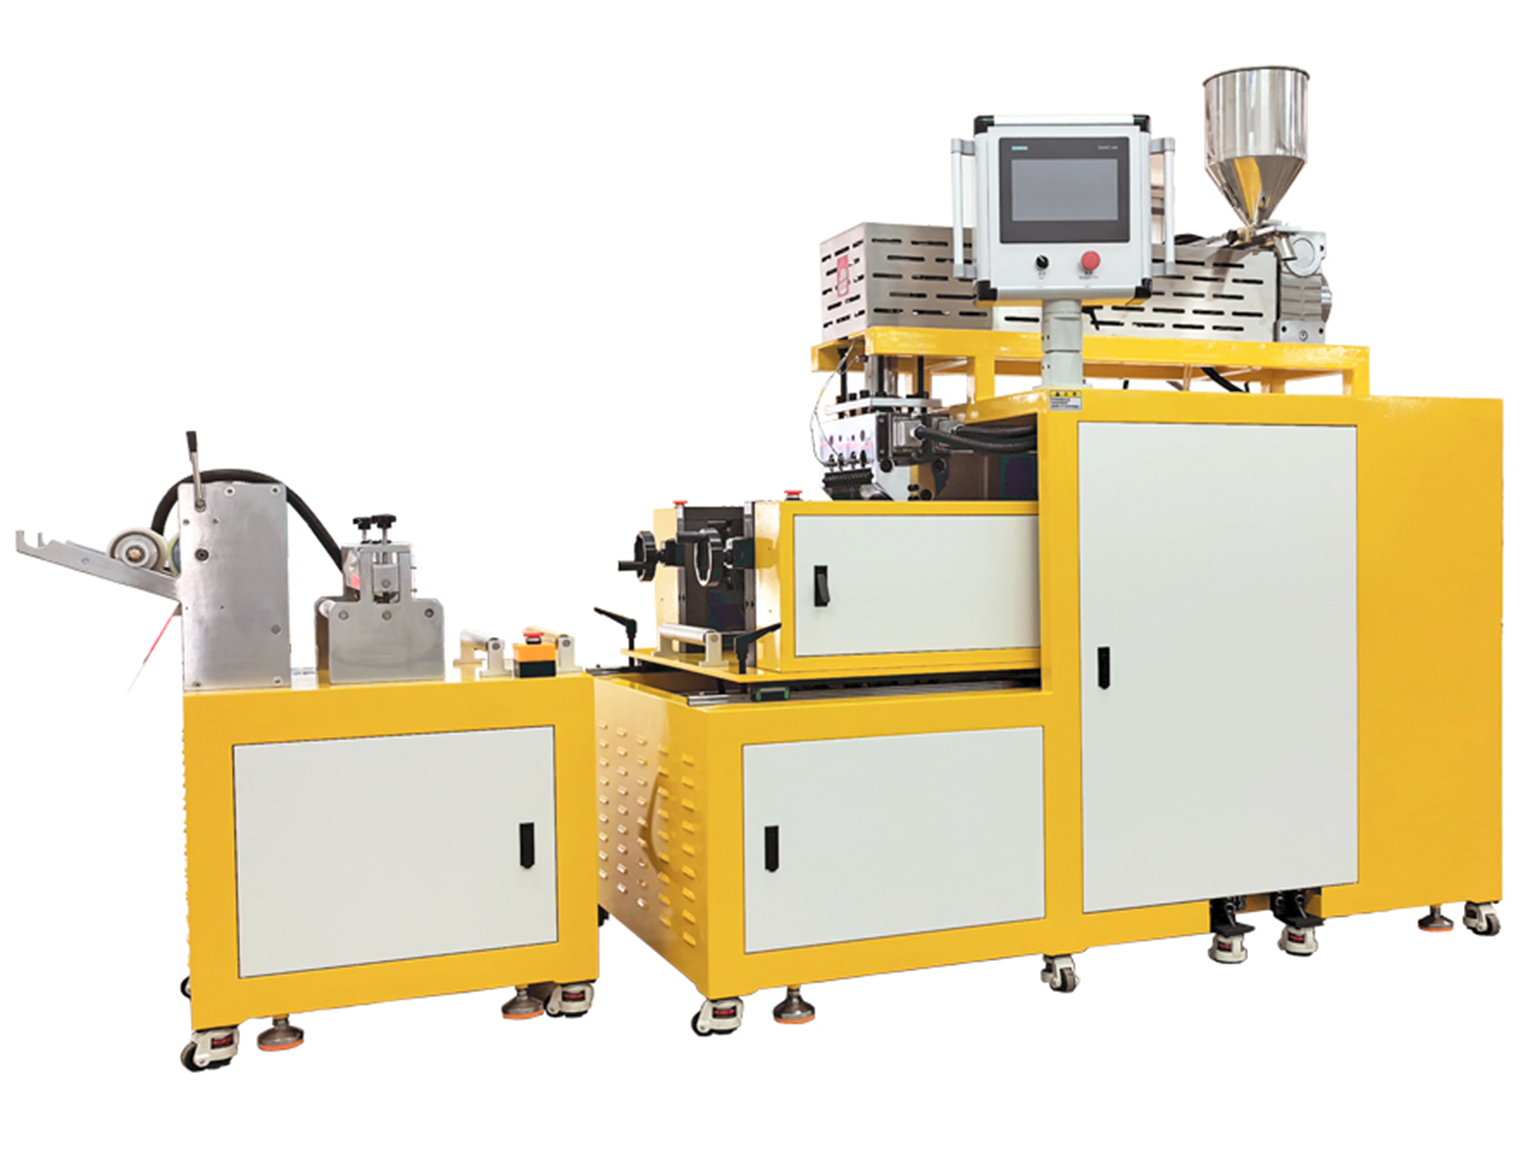
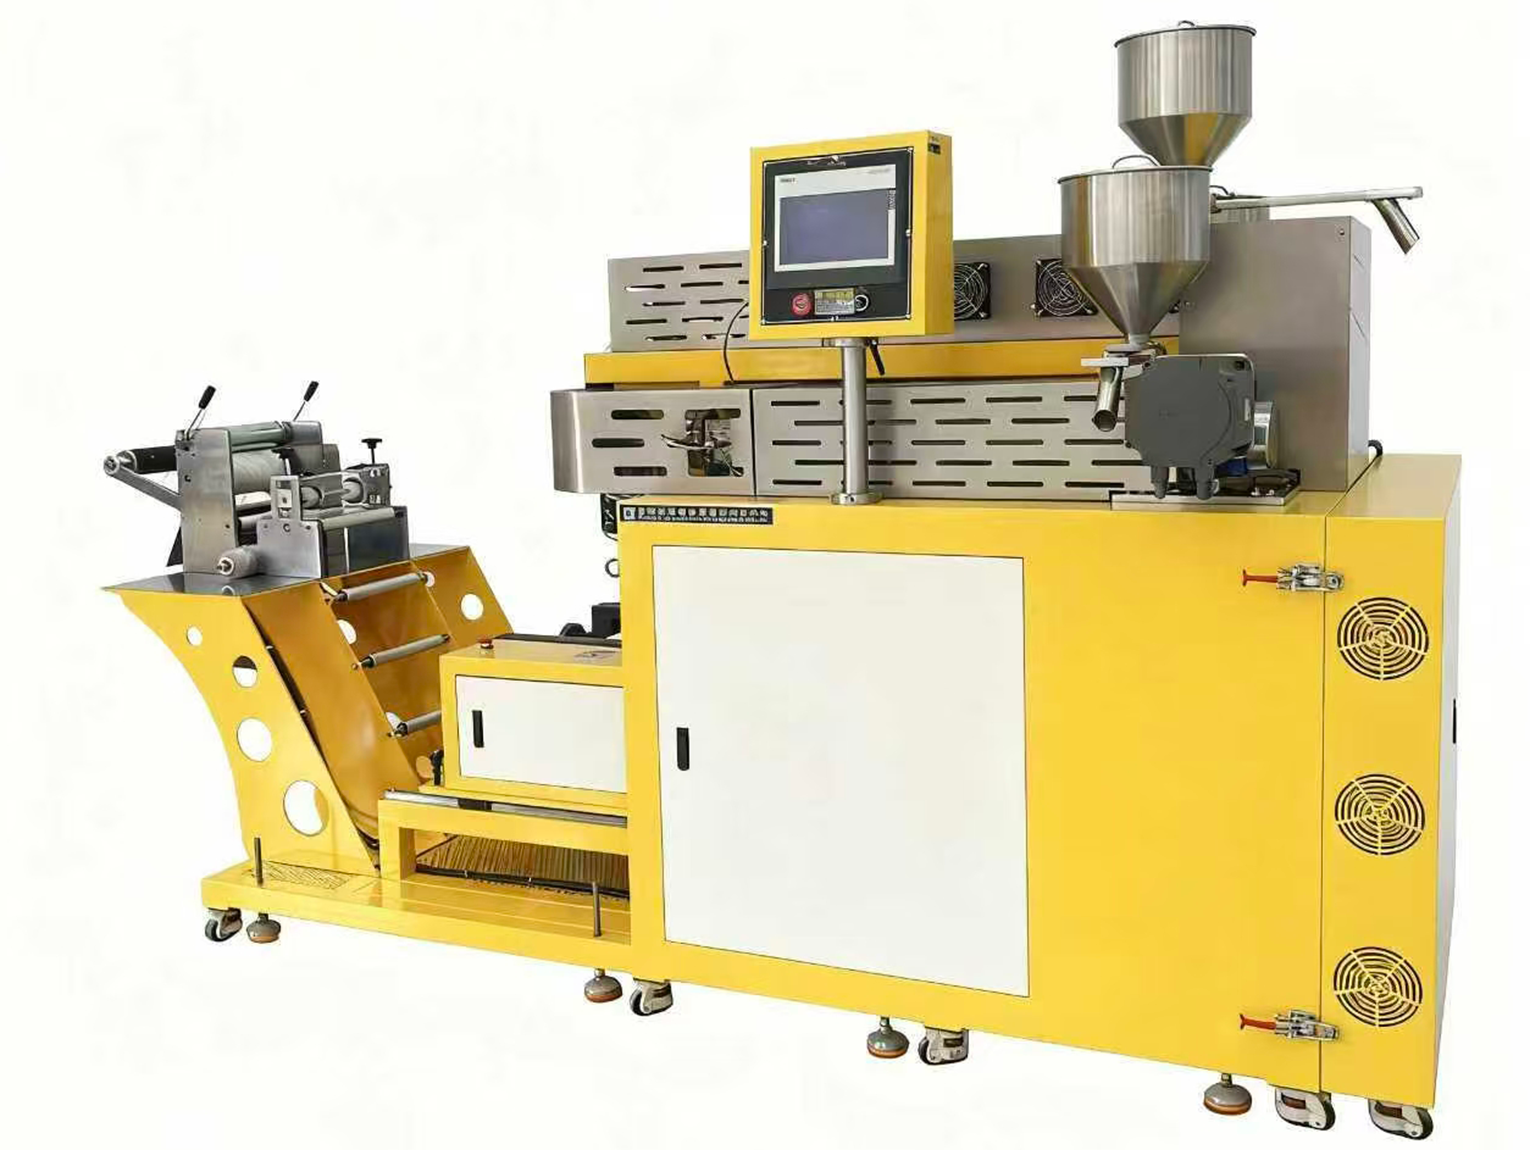
本文说明压塑料试片厚度超设定多因压力不足、投料过多或模具垫片磨损,通过外观初判与参数验证可精准定位,还需注意模具温度和型腔残渣,附不同塑料适配参数,助力解决厚度超差问题。
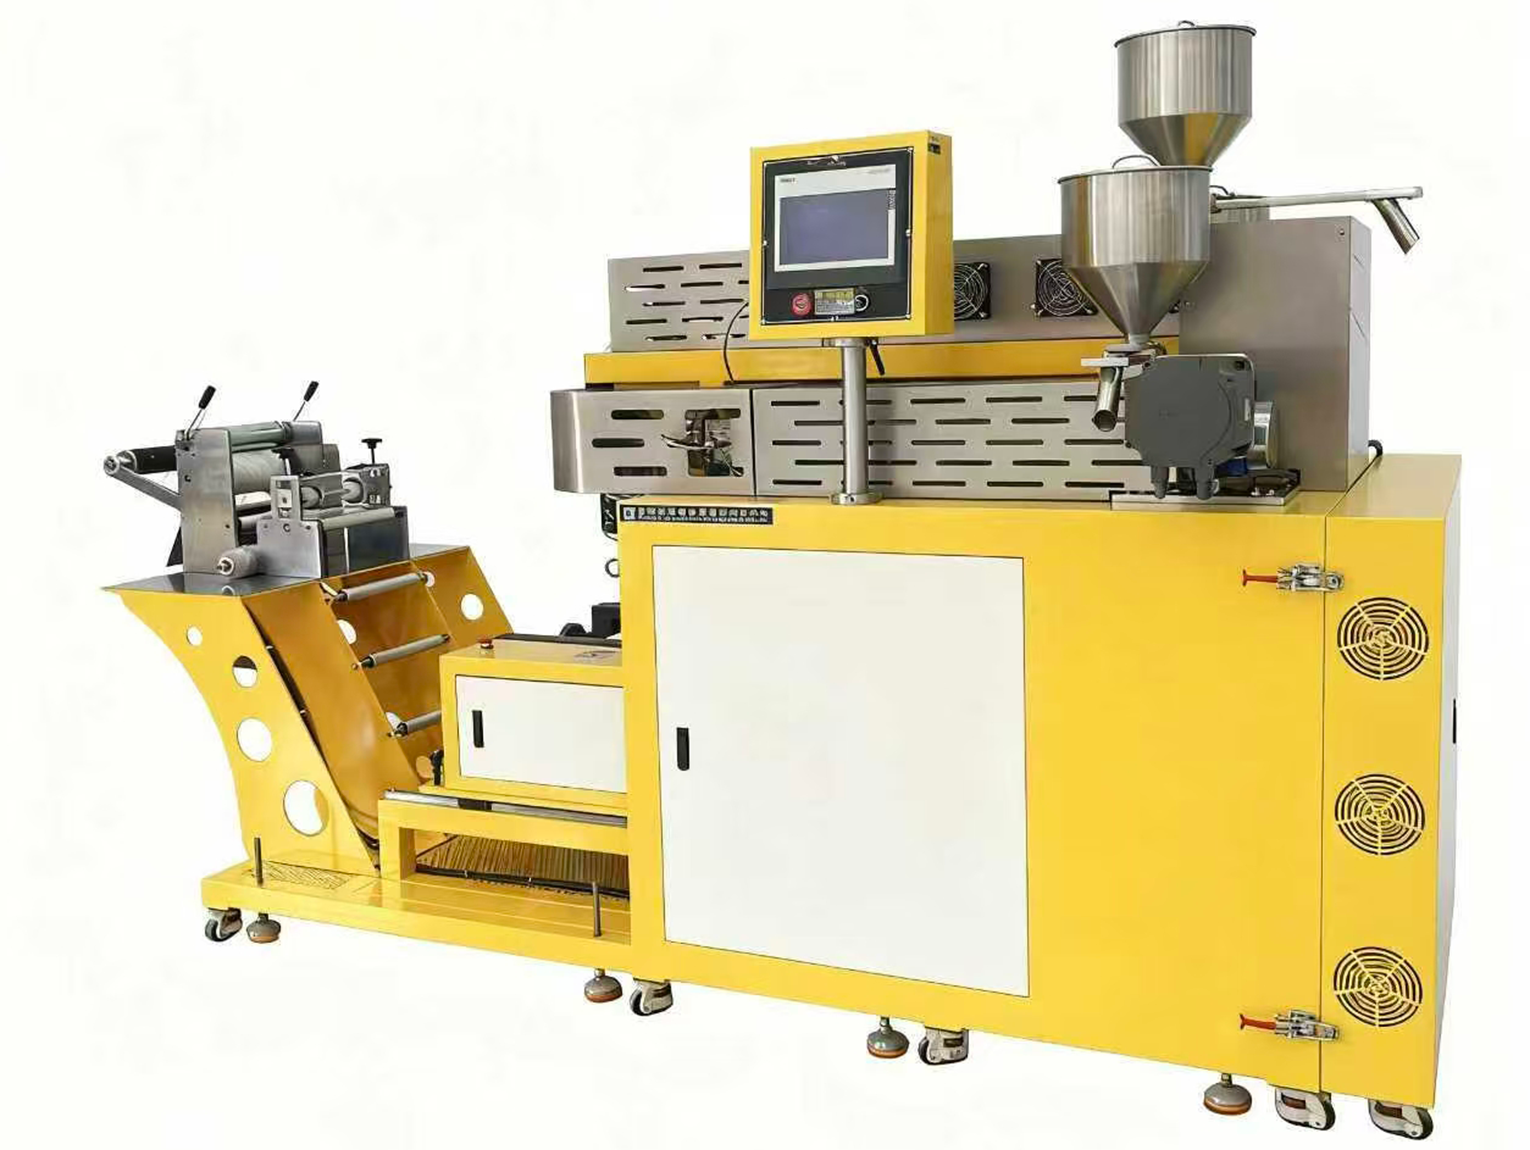
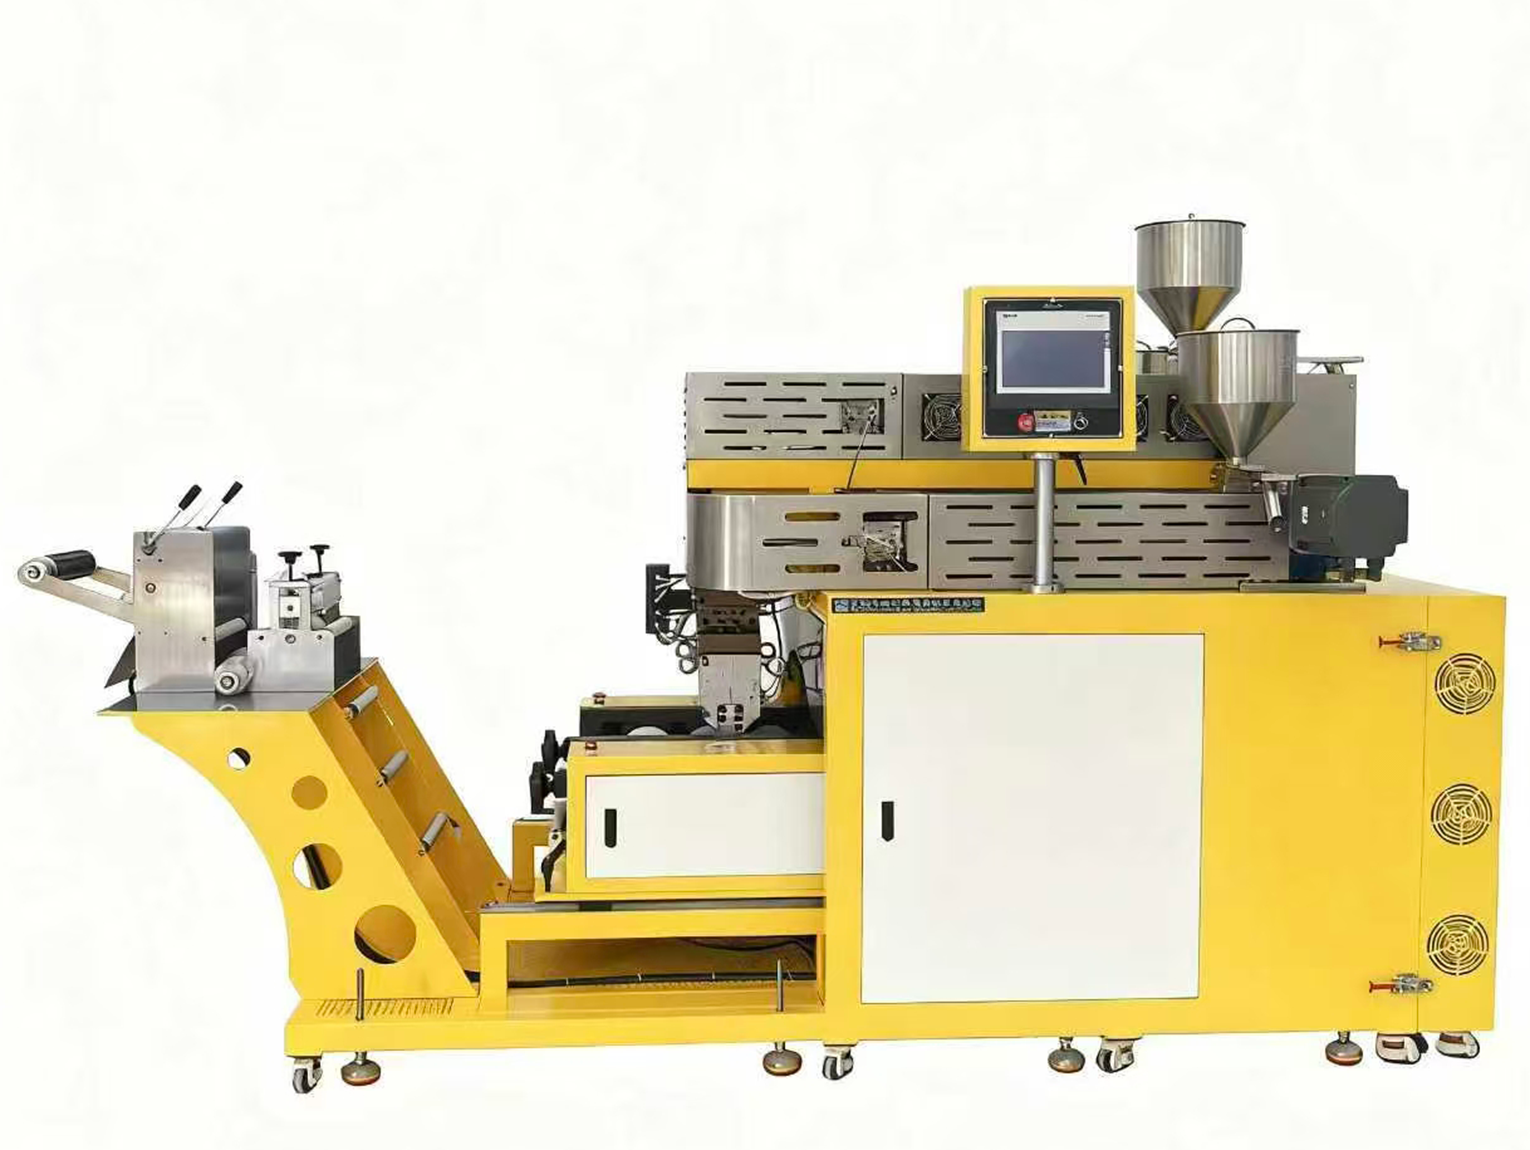
本文指出流延机运行时静电吸附粉尘需加装静电消除器(选型离子风棒 / 风嘴并精准安装),同时搭配接地、环境控尘等辅助措施,以解决产品报废、工序干扰等问题,保障生产质量。
本文解析加工 PLA 流延膜易脆裂问题,区分冷却温度太低(全幅脆裂)与拉伸比太大(定向脆裂)的故障差异,指出原料干燥不足等隐性诱因,提供分步排查流程以降低脆裂率。
本文解析流延机模头唇口安全清理方案,按干硬残料、粘性油污等异物类型推荐纯铜铲、超细纤维布等安全工具,附操作流程与禁忌工具,避免刮伤唇口以保障片材精度。
本文解析更换流延辊后片材光泽度下降问题,区分辊面光洁度不够(局部固定低光泽)与温度没跟上(均匀偏低 / 无固定区)的故障差异,指出辊体平行度偏差等隐性诱因,提供先判表面再针对性排查的流程。
本文解析流延机收卷片材出现 “荷叶边” 的非张力诱因(模头成型不均、冷却定型差异、牵引受力失衡、原料与工艺异常),并提供从上游模头到下游原料的全流程排查流程,以解决问题、降低裁切损耗与批次损失。
本文解析流延机加工 PVDF 表面发雾问题,区分冷却速度太快(全幅均匀发雾)与温度不够(熔体低伴未融颗粒、冷却辊低晶粒粗大)的故障差异,指出原料干燥不足等隐性诱因,提供分步排查流程以解决发雾。
本文解析流延 PP 片材厚度误差超 0.02mm 问题,区分模头间隙不均(固定位置误差)与冷却辊压力异常(随机误差)的故障差异,指出模头积料等隐性诱因,提供先判误差形态再针对性调整的排查流程。
本文解析流延机生产 PET 片材表面横纹问题,区分流延辊不平整(固定横纹)与挤出速度波动(随机横纹)的故障差异,指出模头积料等隐性诱因,提供分步排查流程以解决横纹。
文章解析三层共挤吹膜机胶质检测分散不良问题,区分螺杆转速(解决全幅宽大团聚颗粒)与混炼时间(解决局部小团聚簇)的调整差异,指出螺杆组合、原料预处理等隐性诱因,提供先判分散形态再调参数最后排隐性问题的排查流程。
服务热线
截屏,微信识别二维码
微信号:13268737438
(点击微信号复制,添加好友)
打开微信