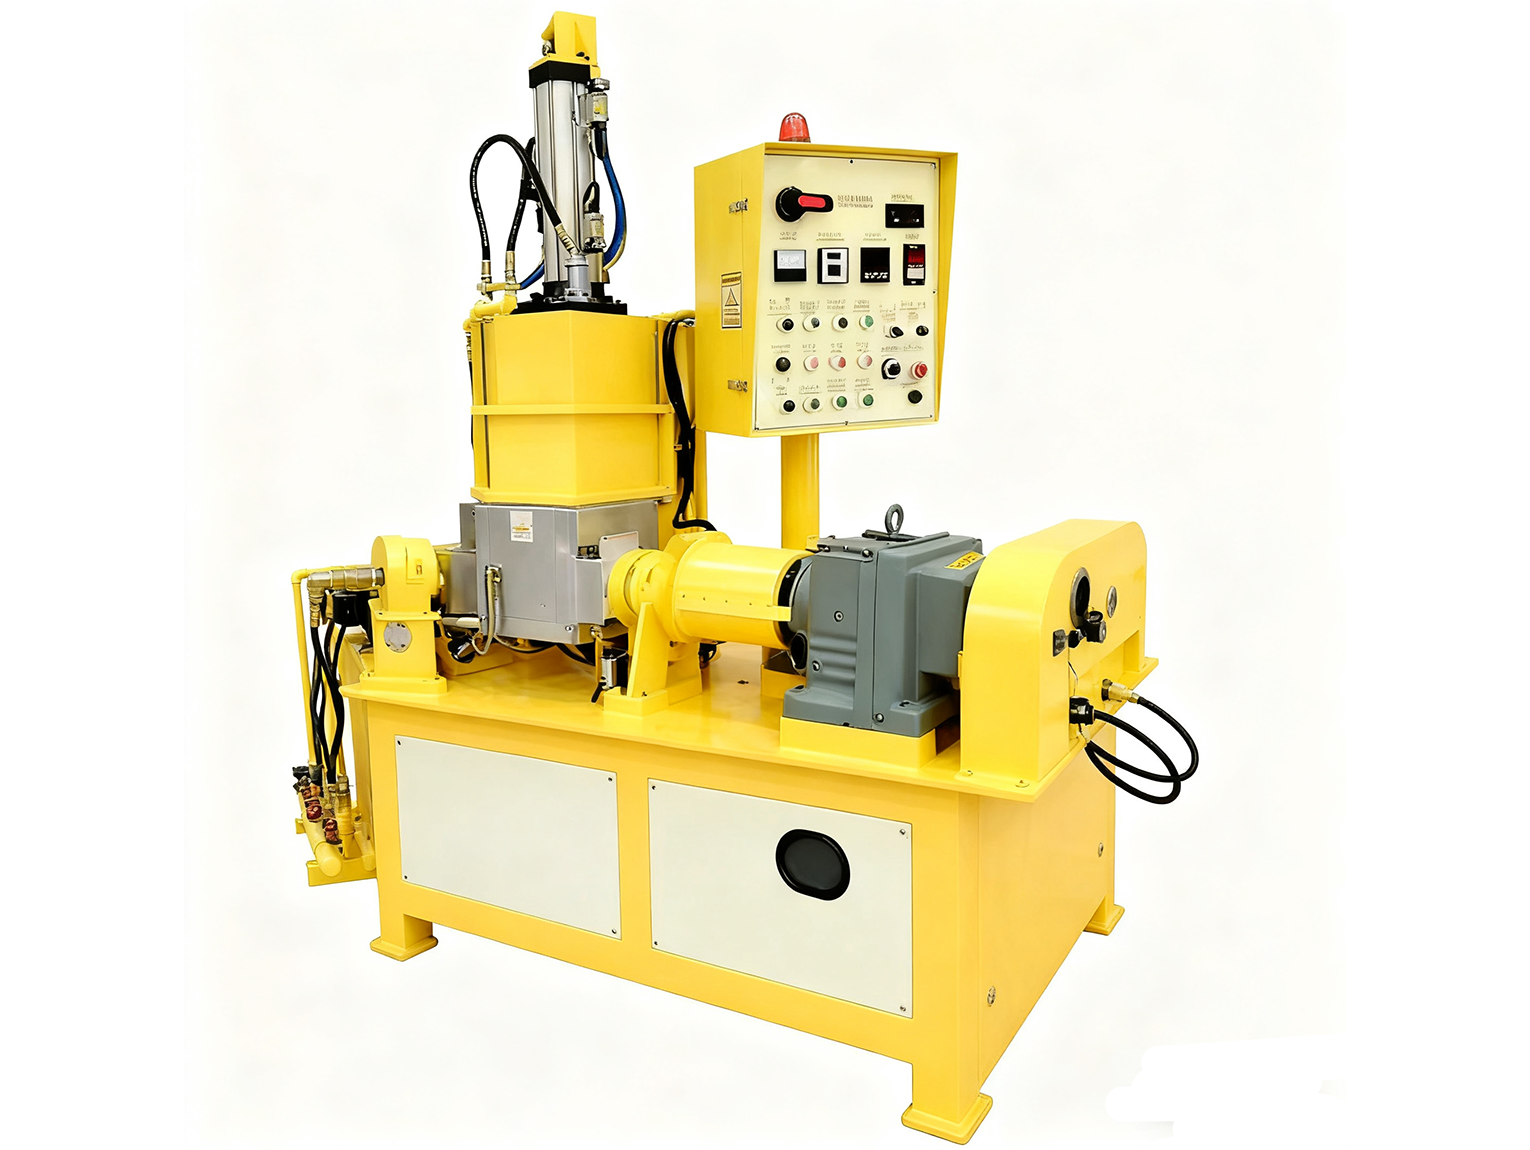
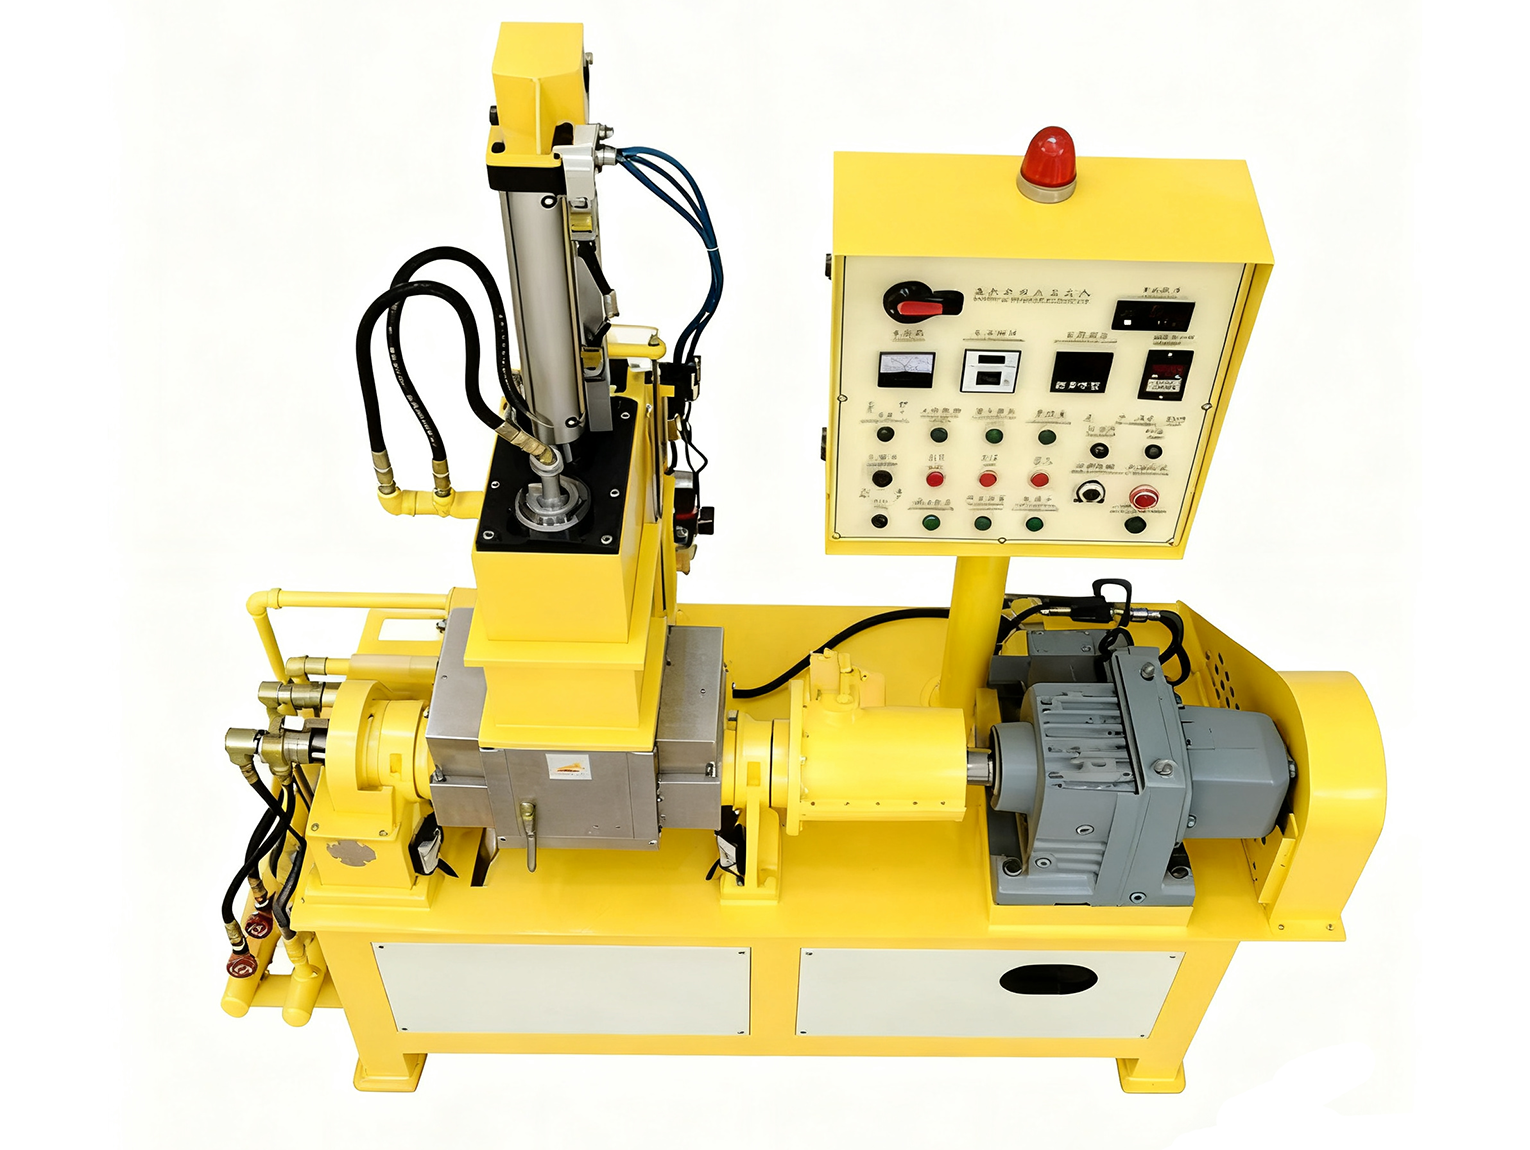
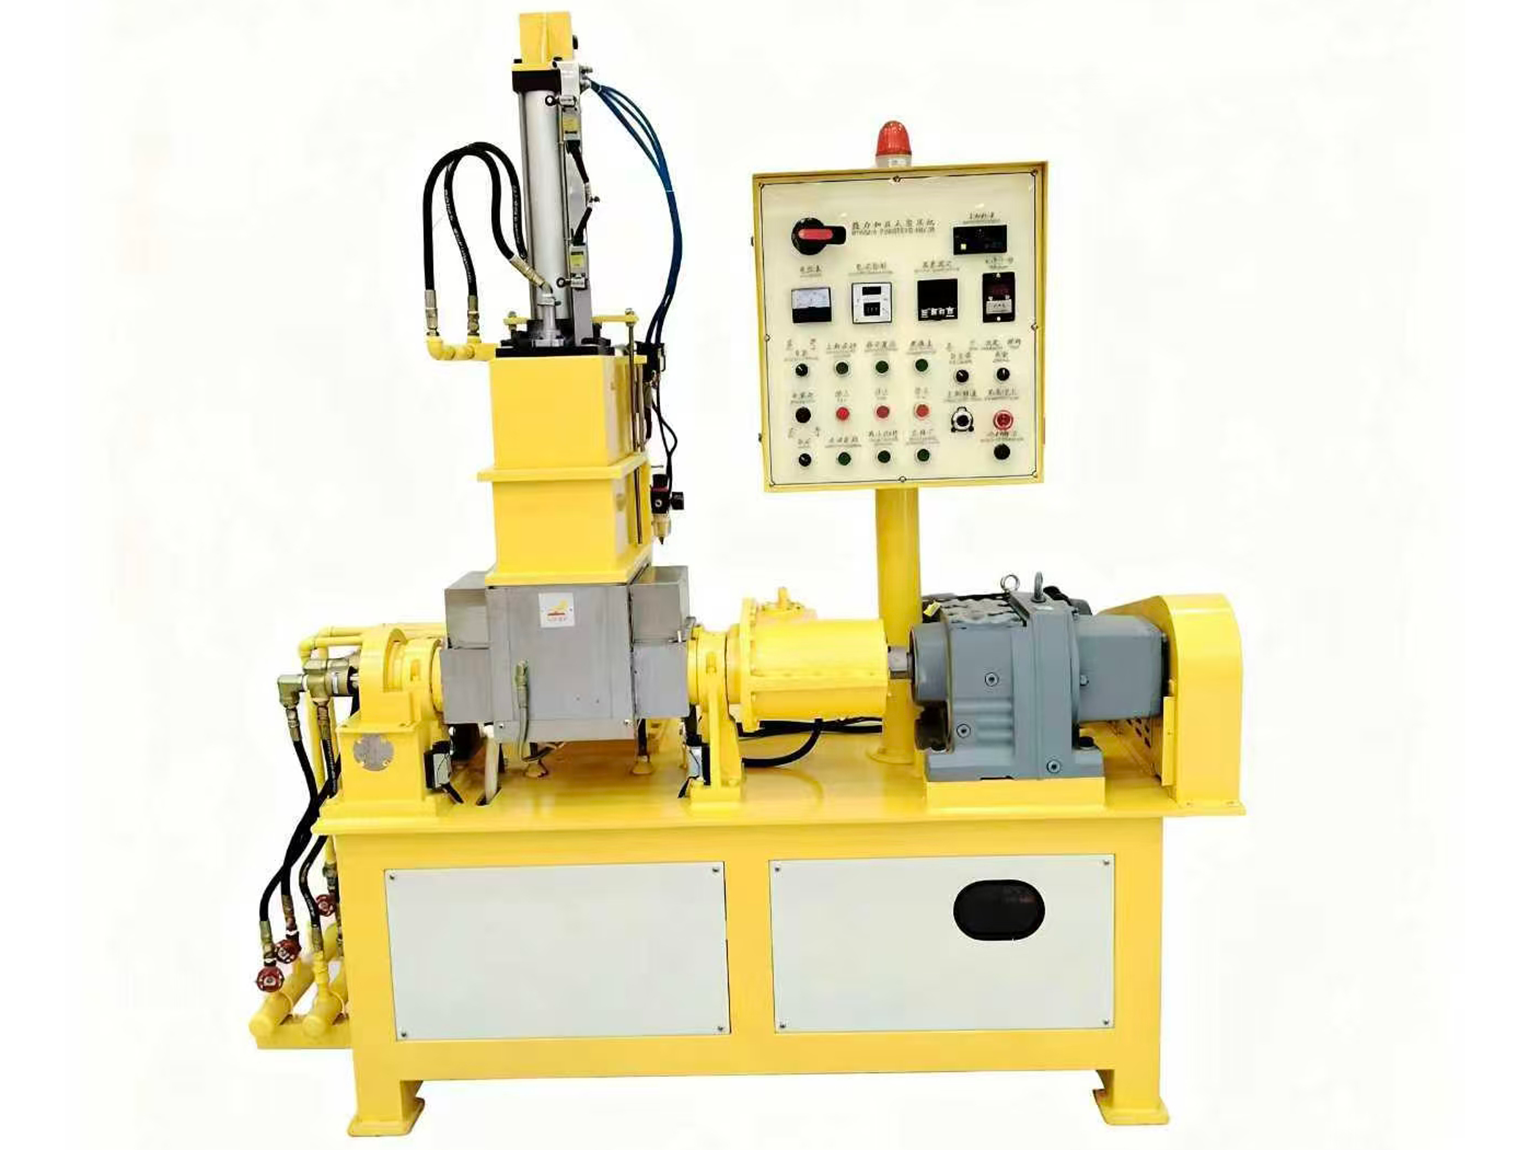
针对密炼机混炼温度飙升过快问题,本文指出:冷却水没通(散热失效,温度持续飙升)与剪切力过大(生热超散热,伴负载过高)是显性诱因,而物料特性、温控失准、投料不当是易忽略的隐性因素。核心解决方案是按 “先验证冷却系统与剪切参数,再排查物料、温控与操作” 的顺序排查,…
针对 1L 密炼机加工天然橡胶老化问题,本文指出:密闭性不足(门 / 卸料口 / 轴端漏风)导致局部老化,需优先修复密封;氮气保护适用于密闭性达标后仍整体老化的场景(无防老剂、长混炼);同时,混炼温度过高、防老剂缺失、冷却不足是易忽略的隐性诱因。核心解决方案是按 “先低…
针对密炼机腔体残留料清理 “趁热还是冷却更彻底” 的问题,本文指出:清理时机需结合物料类型(热塑性料趁热、热敏 / 碳化料冷却、热固性料用溶剂),而非单一选择;同时,物料误判、卸料不彻底、腔体划伤等隐性因素是清理不彻底的关键诱因。核心解决方案是 “时机 + 物料 + 工具…
针对密炼机混炼含纳米碳酸钙 PE 的分散差问题,本文指出转速太低(剪切力不足)、填充量超极限(体系拥挤)是显性诱因,而纳米钙预处理不足、混炼温度不当、加料顺序错误是易忽略的隐性因素;通过区分不同诱因的故障特征,提供分步排查流程,强调需从原料预处理、工艺参数(转速 …
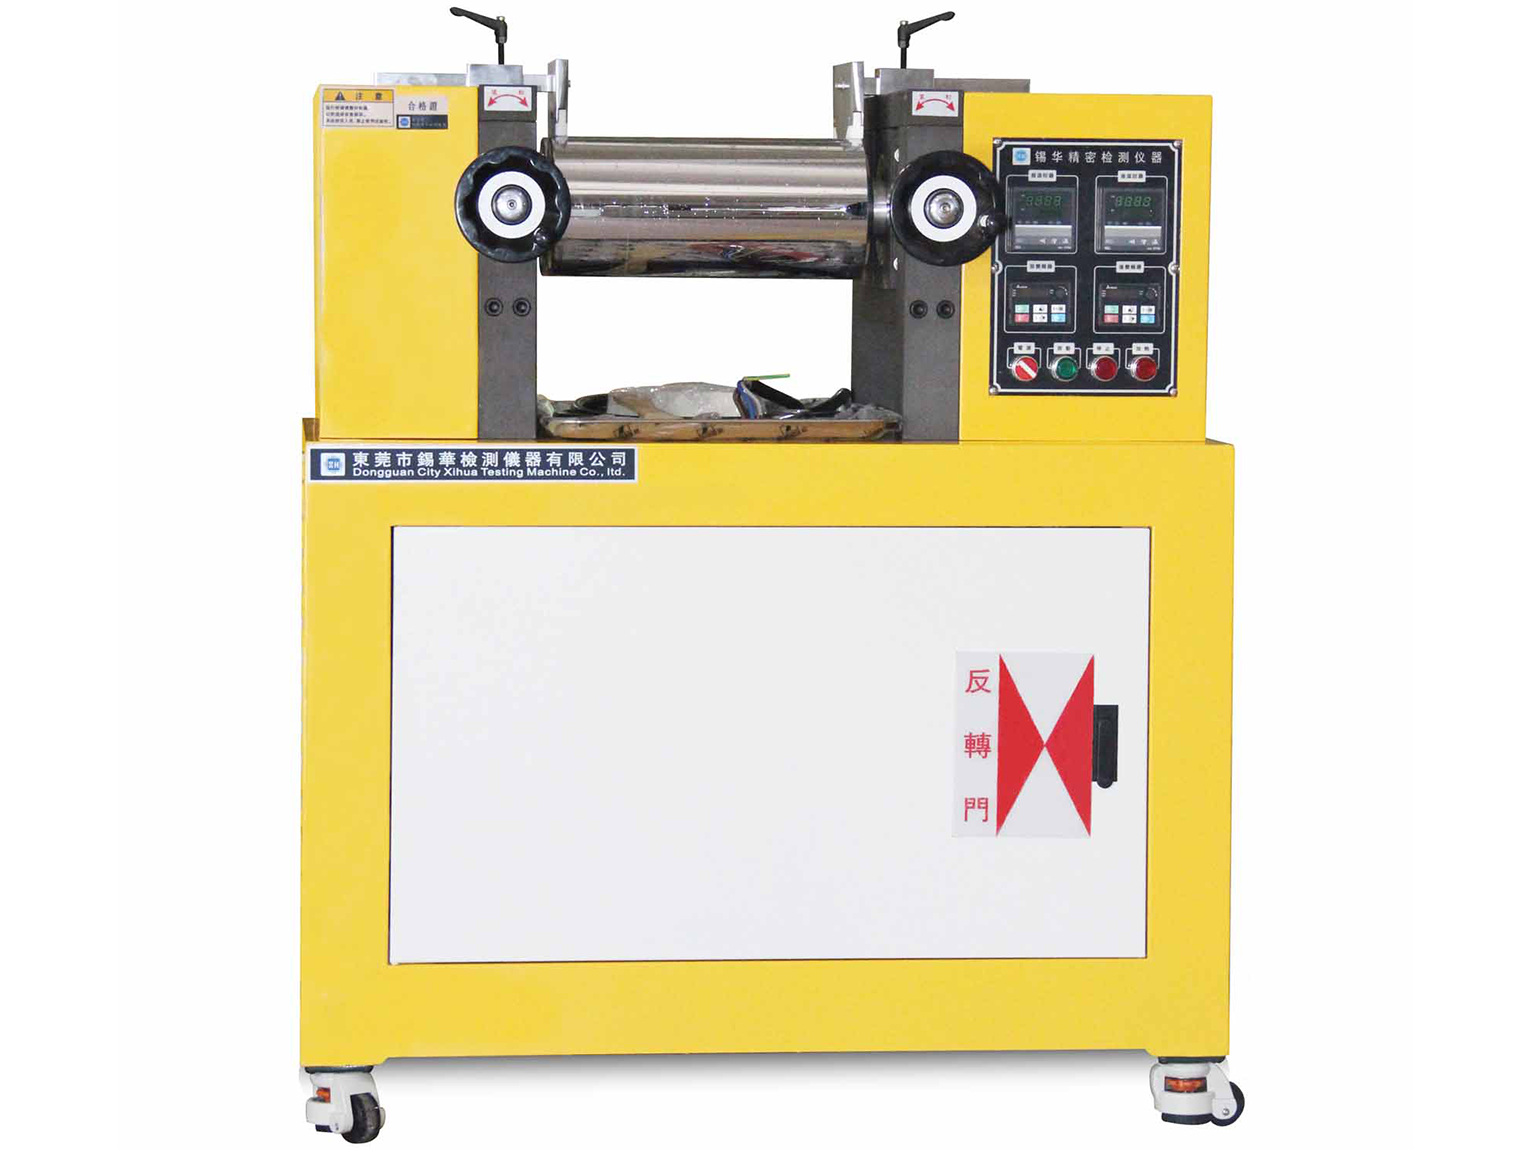
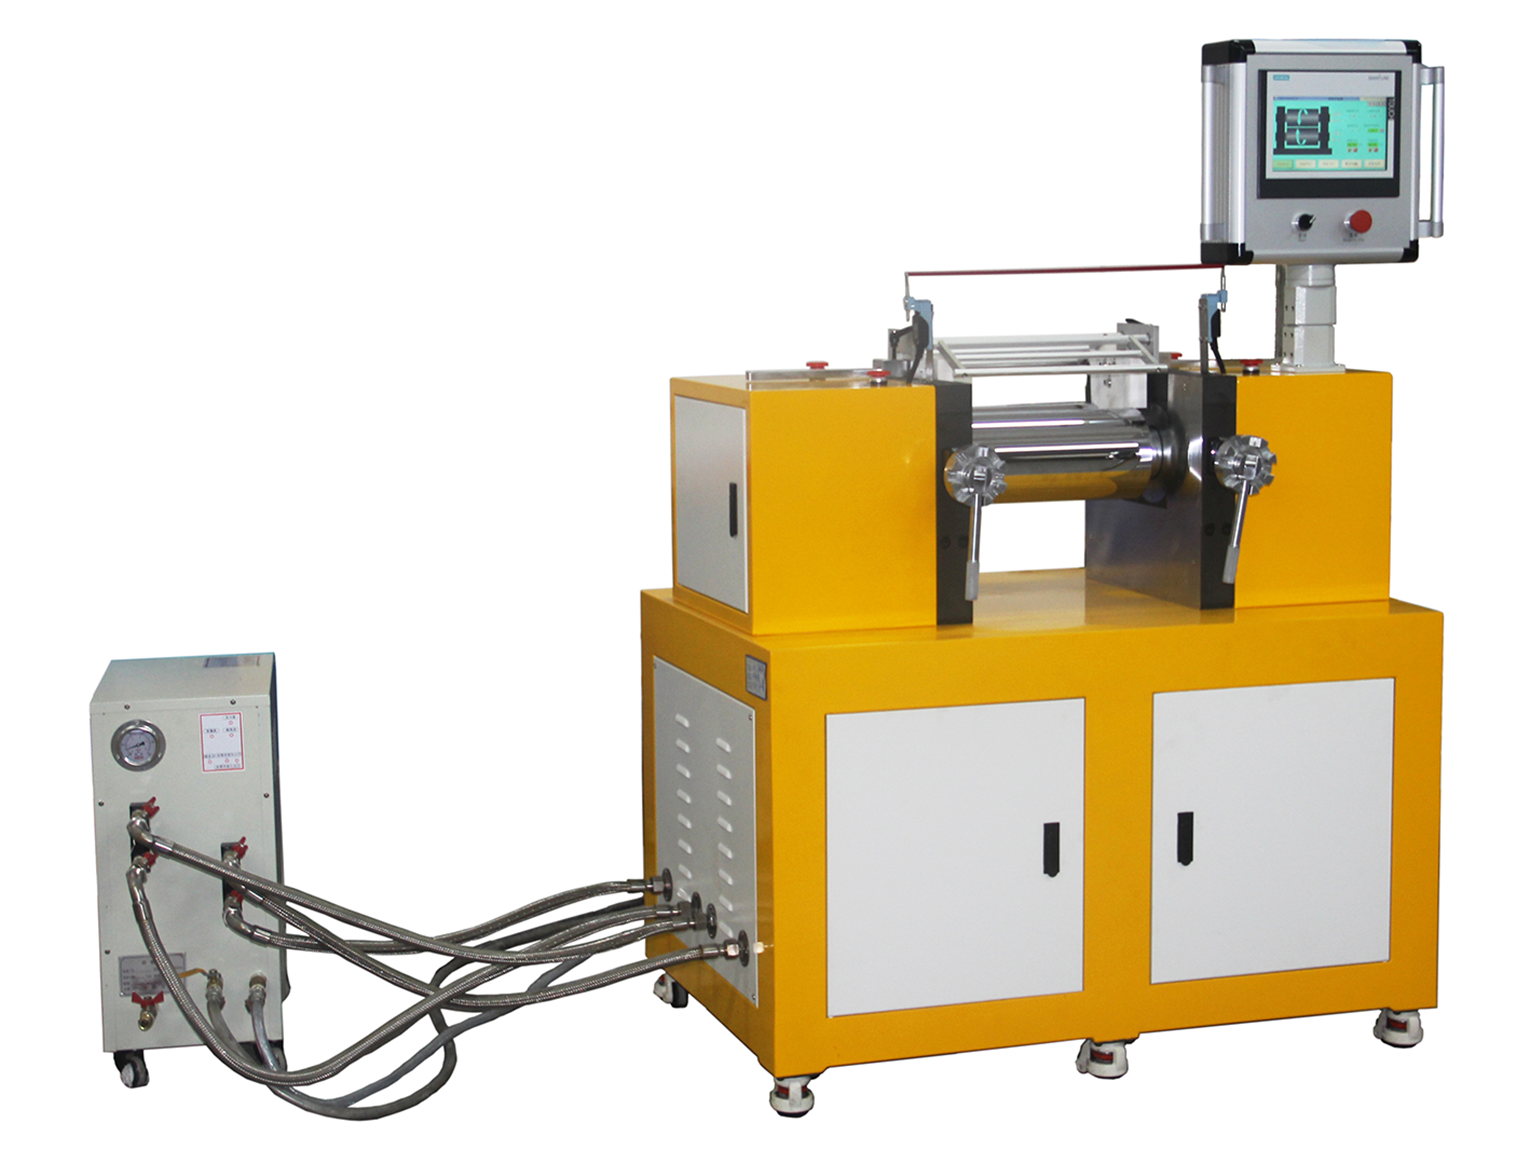
文章聚焦橡胶、塑料实验室小试及小批量生产中,开炼机停机后辊筒无法复位的故障(易耽误实验进度、引发设备过载变形),先拆解液压系统卡滞(复位无动作 / 缓慢、伴液压站异响压力异常)与限位开关故障(复位无响应、伴控制屏报错)的特征、成因及解决办法,再分析辊筒间物料卡滞…
本文聚焦橡胶、塑料实验室小试及小批量生产场景,探讨长期加工高填充料后开炼机辊面划痕对后续软胶塑炼的影响:先拆解浅划痕(深度≤0.05mm)致料片表面复刻纹路、气泡,深划痕(深度>0.05mm)引发物料卡滞、塑炼不均与局部焦烧的差异特征;再指出划痕残留高填充料致交叉污染、改…
服务热线
截屏,微信识别二维码
微信号:13268737438
(点击微信号复制,添加好友)
打开微信